PFG · Estudio de fabricación y costes
Simulación de fabricación aditiva
📄 Descargar PDF original14.1. Fabricación mediante sinterización directa por láser de metal
La sinterización directa por láser de metal (en siglas en inglés DMLS) es una tecnología de fabricación de metales aditiva que se refiere a la sinterización selectiva por láser (SLS) o a la fusión láser selectiva (SLM), que genera prototipos y herramientas metálicas directamente a partir de datos CAD
Para comenzar el proceso de impresión, la impresora 3D llena una cámara de gas inerte, argón, y se calienta a la temperatura de impresión óptima. Luego, se deposita una fina capa de polvo en la bandeja, de acuerdo con la altura definida previamente por el software de la máquina. El láser barre la sección transversal de la pieza, fusionando las partículas metálicas. Cuando termina la capa, la bandeja baja y se agrega otra capa de polvo. El proceso se repite hasta que se obtiene la pieza final.
Pasa terminar, se debe permitir que la impresora 3D se enfríe para retirar el polvo no fusionado del contenedor y limpiar la parte impresa. Tras un sistema de acondicionado este polvo es reutilizable. Dicha pieza está unida a la bandeja, generalmente por soportes impresos. Estos son necesarios porque reducen los fenómenos de deformación y distorsión observados a altas temperaturas de procesamiento. Por lo general, se eliminan mediante métodos de corte o mecanizado o electroerosión por hilo. Las partes pueden tratarse térmicamente para reducir las tensiones residuales y mejorar sus propiedades mecánicas. Además del postratamiento de la pieza, se puede incluir mecanizado CNC, pero también un proceso de pulido para ofrecer una mejor calidad de superficie.
14.2 Simulación de fabricación del chasis 1.
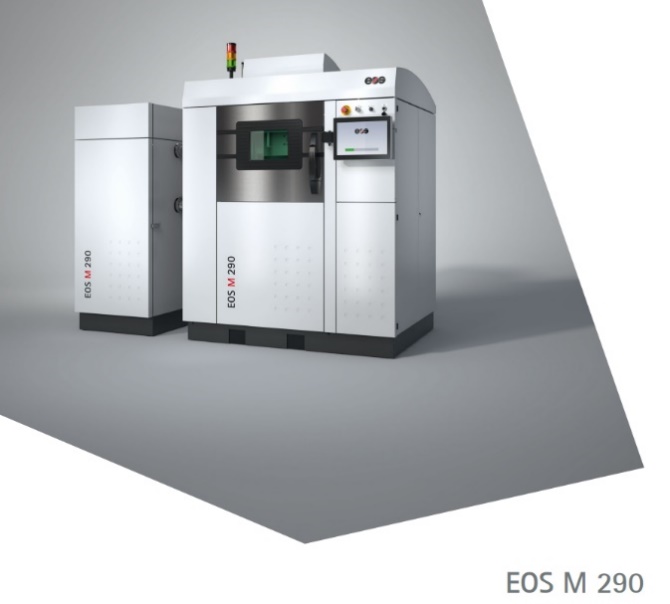
En concordancia con el material de diseño procedemos a realizar una simulación de fabricación del chasis 1. Para las simulación usaremos el programa Netfabb de Autodesk con la configuración de la maquina de impresión EOS M 290 de tecnología de lecho de polvo.
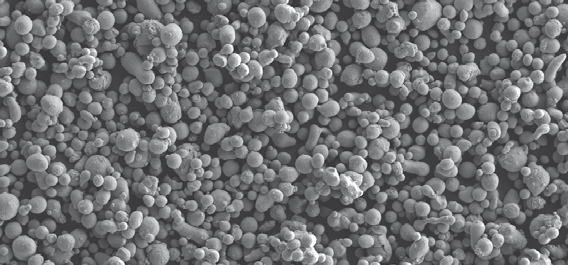
Aluminio AlSi10Mg es una aleación ampliamente utilizada que combina peso ligero y buenas propiedades mecánicas. Se pueden aplicar diferentes tratamientos térmicos para modificar las propiedades, por ejemplo, para aumentar la ductilidad y la conductividad. El material tiene una buena conductividad térmica y eléctrica, especialmente después del tratamiento térmico. Además, las piezas fabricadas con este material son herméticas para los gases.
Propiedades del polvo
La composición química del polvo EOS Aluminium AlSi10Mg está sujeta a la norma DIN EN 1706 (EN AC—43000)
| Composición química del polvo | (porcentaje en peso) | Tamaño de partícula de polvo | |||
|---|---|---|---|---|---|
| Elemento | Min. | Máximo. | Distribución genérica del tamaño de partícula | ||
| 25 - 70 μm | |||||
| Al | El resto | El resto, (87.1) | |||
| Si | 9.0 | 11.0 | |||
| Fe | - | 0.55 | |||
| Cu | - | 0.05 | |||
| Mn | - | 0.45 | |||
| Mg | 0.25 | 0.45 | |||
| Ni | - | 0.05 | |||
| Zn | - | 0.10 | |||
| Pb | - | 0.05 | |||
| Sn | - | 0.05 | |||
| Ti | - | 0.15 |
A continuación mostramos una instantanea de las propiedes mecánicas de la hoja de datos del fabricante. De modo aclaratorio, en este estudio se han usado las propiedades de la librería de Fusion360 y no las que mostramos a continuación.
Observando esta tabla podemos apreciar una anisotropía considerable entre el eje vertical y los horizontales. El proceso de fusión del hecho de polvo altera las propiedades del material de manera considerable, creando una suerte de microestructura en el plano horizontal que aumenta la tensión de fluencia. Los sucesivos barridos del láser en el plano XY generan porosidad y alteran las propiedades mecánicas, según (Zyguła et al. 2018), que compara en su estudio la resistencia a tracción de esta aleación construida mediante fundición y técnica SLM, con y sin tratamiento de T6. Los resultados del estudio son los siguientes:
| E, GPa | Límite elastico al 0,2% , MPa | Tensión de rotura última, MPa | Elongación, % | Dureza HV | Energía de impacto, J//cm^(2) | |
|---|---|---|---|---|---|---|
| SLM | 32 | 159 | 160 | 1.59 | 107+-2 | 3.4 |
| Fundición | 114 | 99 | 193 | 6.52 | 67+-3 | 3.8 |
| SLM T6 | 64 | 171 | 192 | 1.77 | 109+-3 | 2.6 |
| Fundición T6 | 104 | 242 | 309 | 6.89 | 108+-6 | 3.6 |
El citado estudio concluye que la disminución de propiedades mecánicas respecto a la probeta de fundición es debida a las porosidad generada por el rápido enfriamiento del metal fundido tras los barridos del laser. Se usó polvo suministrado por EOS en una máquina Renishaw AM 250 SLM.
Nótese que hay una diferencia muy considerable entre los datos de EOS y los del estudio polaco, la deformación de rotura esta por debajo del 2% a diferencia del 11% que promete el fabricante, el límite elástico al 2% de 170 mega pascales entra dentro del rango que aduce el fabricante. Pero como se ha usado una máquina distinta de puede concluir lo siguiente.
El proceso de fabricación por tecnología DMLS genera porosidad que explica la disminución del elongación de rotura y una serie de microestructuras que aumentan el límite elástico de las piezas fabricadas a modo de tratamiento termico localizado.
El fabricante nos avisa que aumentar la temperatura de la plataforma de construcción puede facilitar el proceso de fabricación pero que junto con la alta energía del láser, si el tiempo de fabricación es grande puede producirse envejecimiento excesivo de la pieza. Especialmente si los soportes por evacuan suficiente energía por conducción.
El tratamiento térmico posterior a la fabricación influye de manera decisiva en las propiedades mecanicas de la pieza. Para obtener las prestaciones mecanicas antes descritas, sebe someterse a las piezas una vez impresas a un tratamiento termico.
El tratamiento se denomina T6, es necesario para obtener propiedades mecánicas homogeneas y evitar anisotropías. Opcionalmente pueden utilizarse tratamientos termicos que aumenten la porosidad.
Recocido de 30 minutos a 530 °C seguidos de un enfriamiento inmediato al agua o polimero.
Envejecimiento artificial de 6 horas a 165°C seguido de enfriamiento en aire.
Para las imulación de fabricación usaremos el programa Netfabb de Autodesk con la configuración de la maquina de impresión EOS M 290 De tecnología de lecho de polvo.
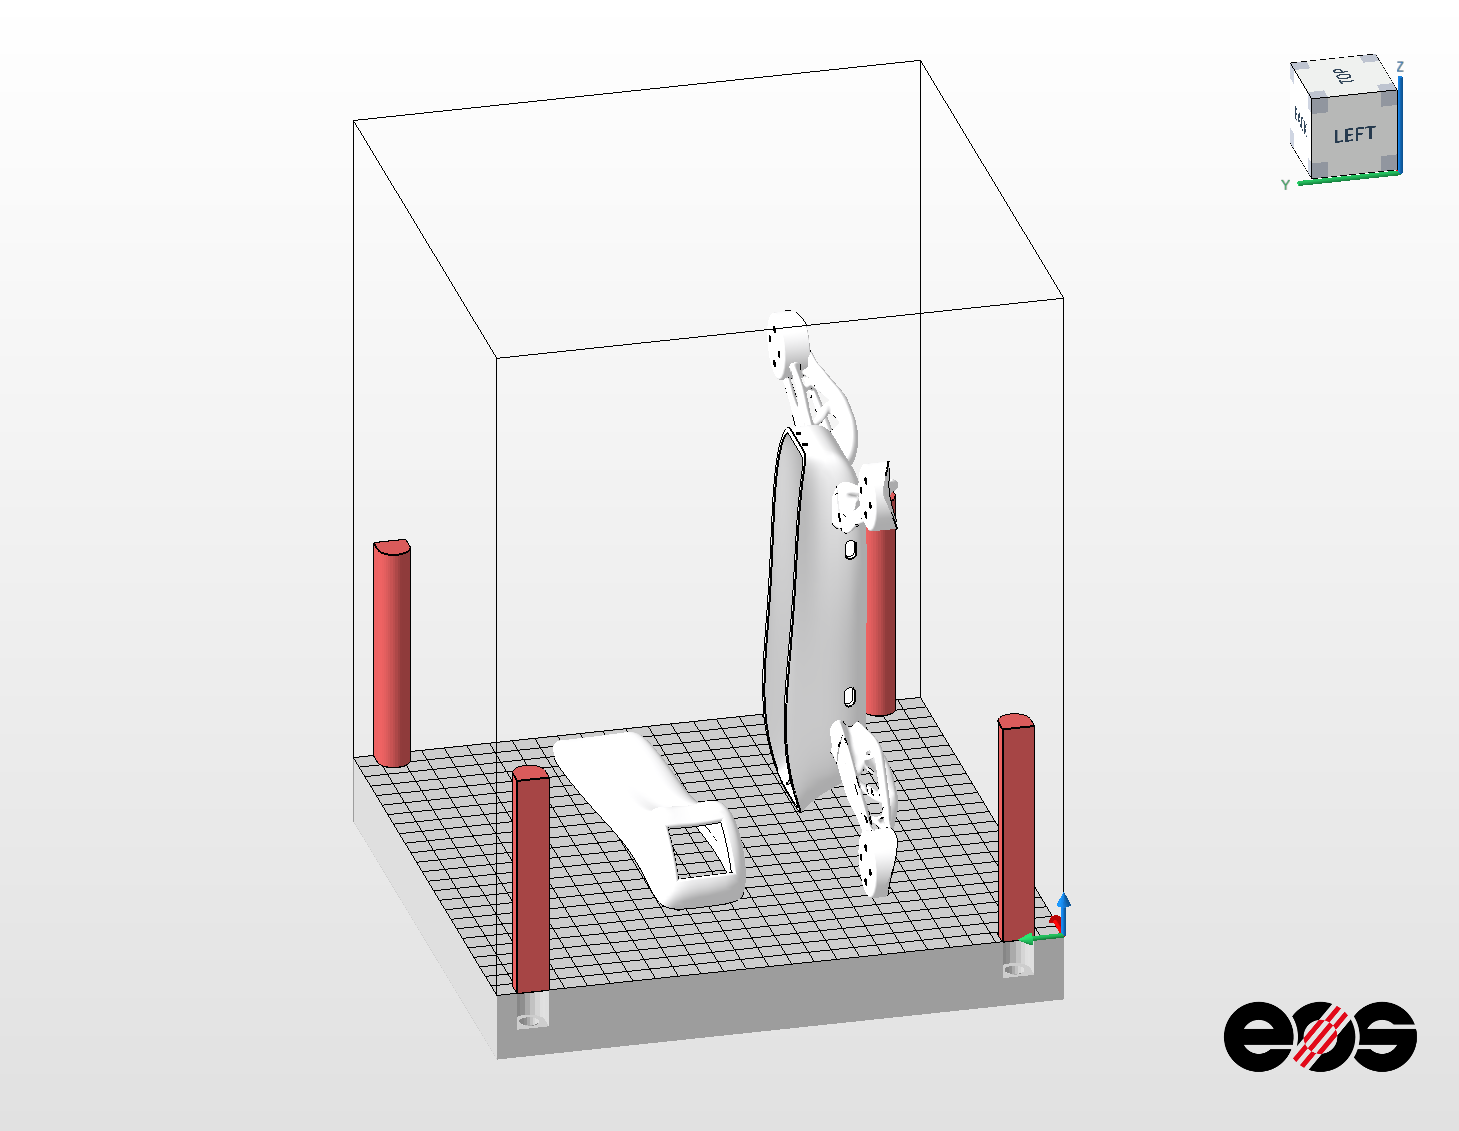
Importamos las dos piezas que componen el chasis en formato SAT y las colocamos en posición
Configuramos la máquina para los parámetros de AlSi10Mg, en concreto:
EOSPrint AlSi10Mg_FlexM291 2.01
Generamos los soportes de ambas piezas mediante el script SML
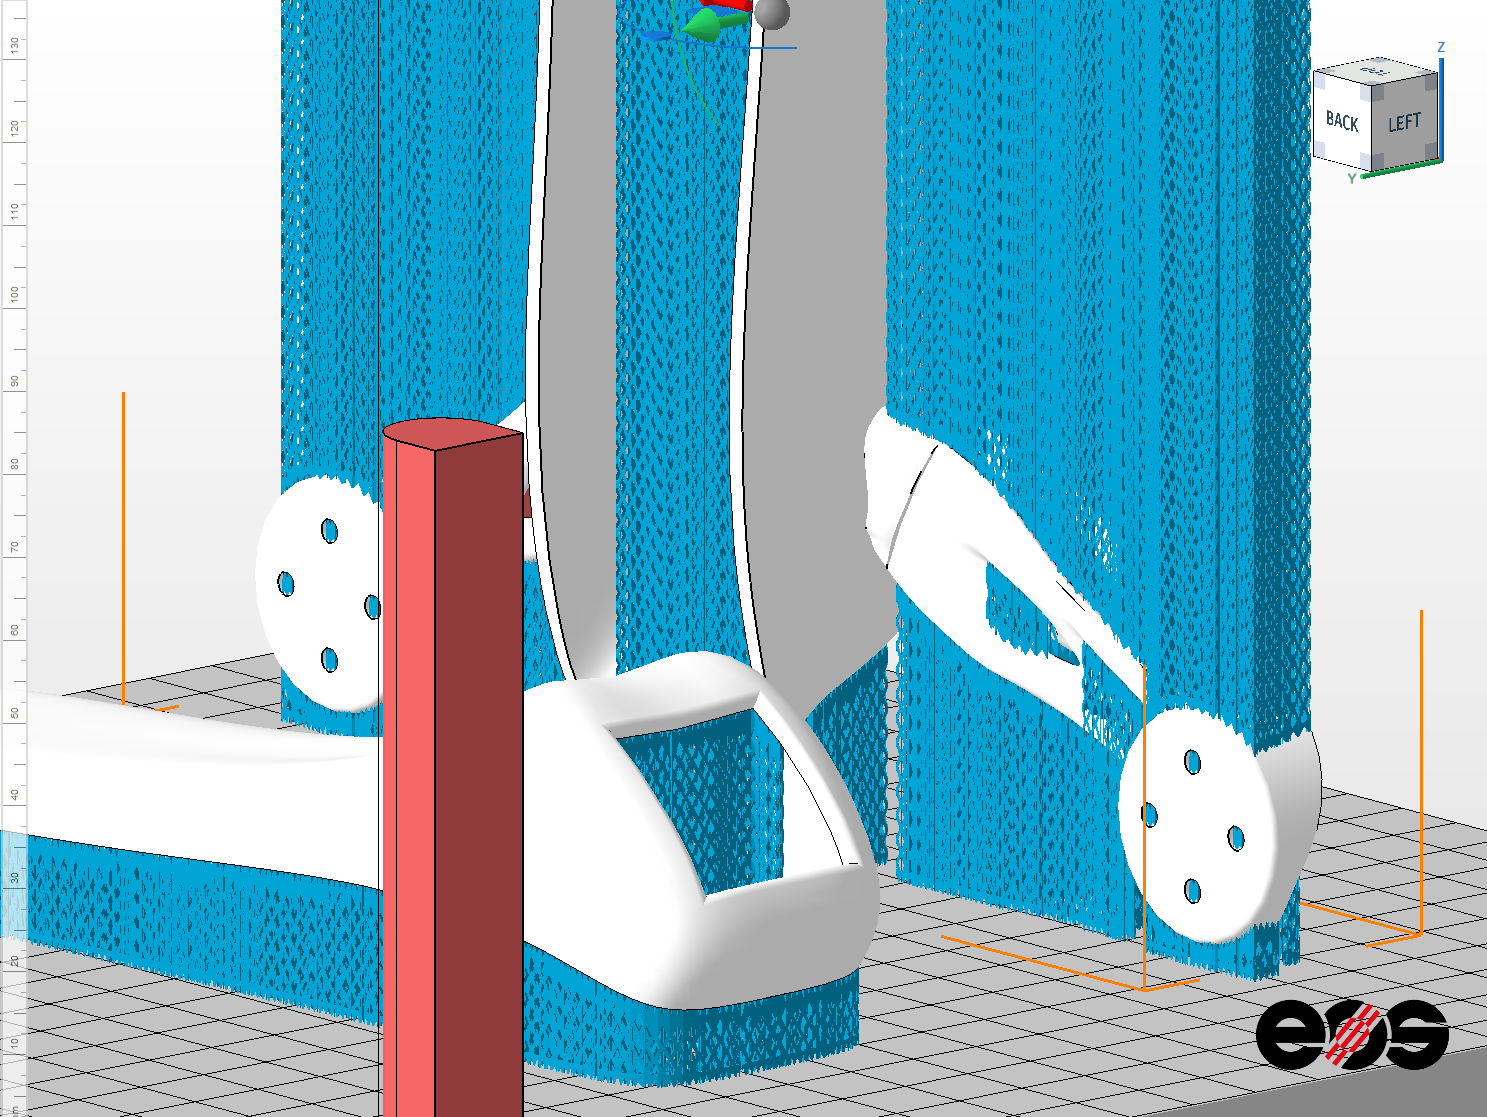
Generamos las capas de impresión con la configuración de 30 micras de espesor.
Una vez generado los perfiles exteriores tanto de los soportes como de las piezas debes rellenarse con un patrón específico, en nuestro caso, patrón simple. Si se dispone de un ordenador de prestaciones moderadas, como es el caso, se recomienda no incluir las capas originales o el sistema de visualización de capas consumirá toda la RAM disponible y no podremos seguir con el proyecto.
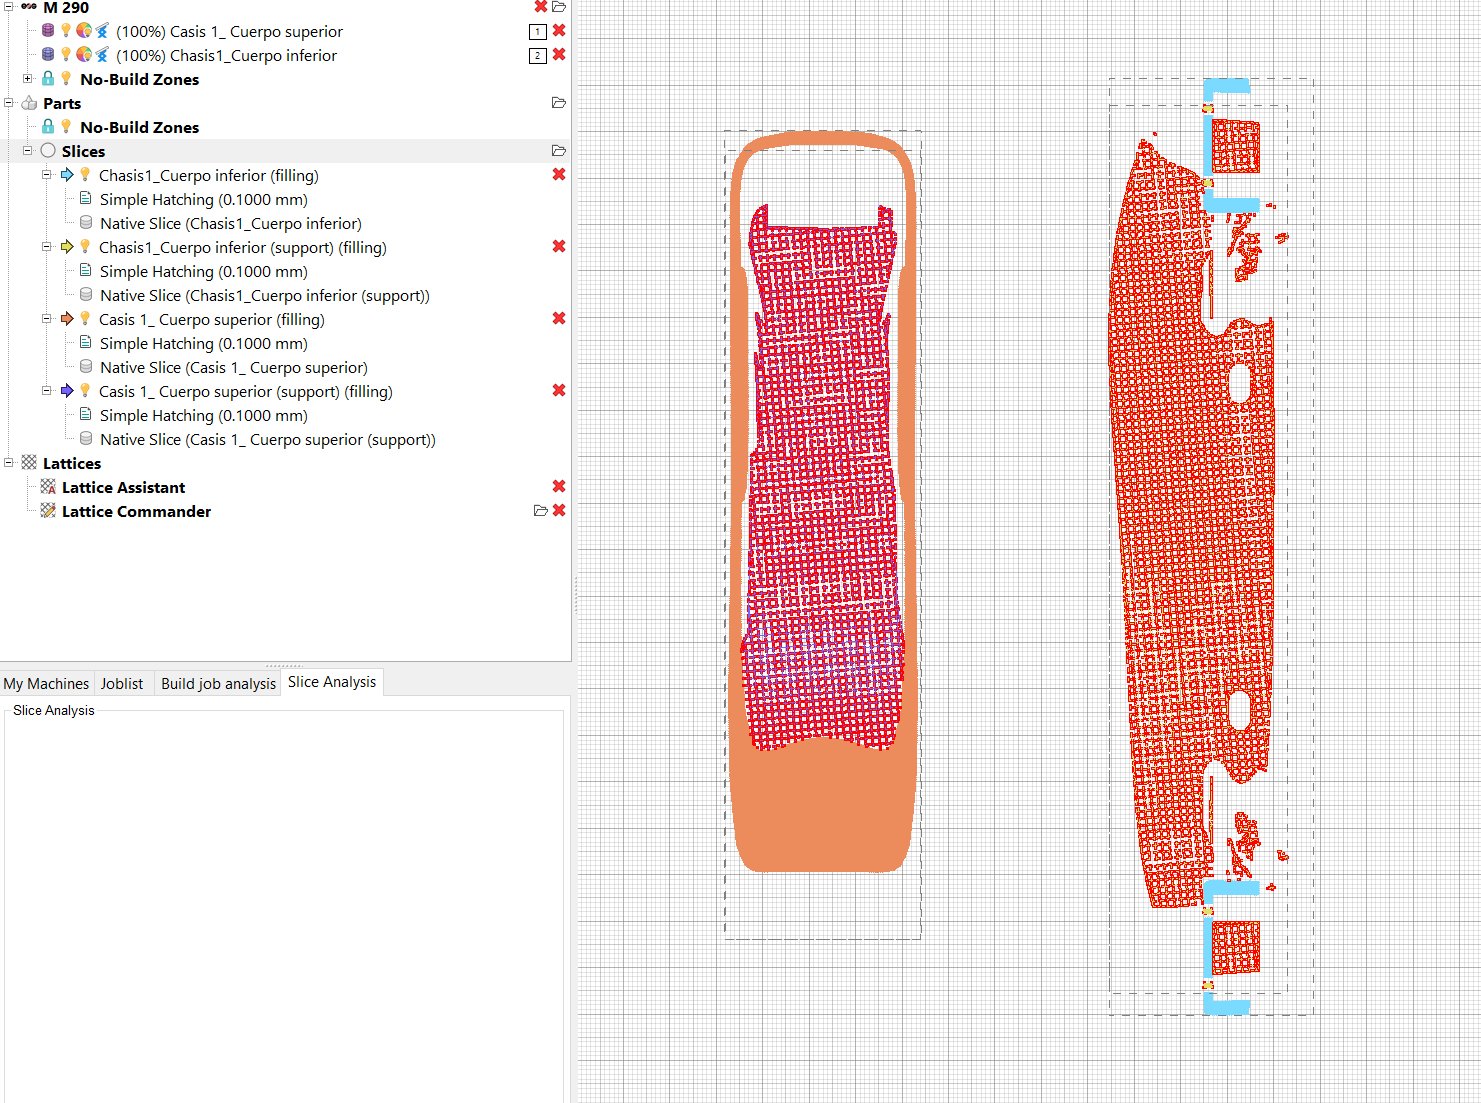 En el momento antes de exportar el archivo de fabricación tendremos una organización de rebanadas como la que mostramos a continuación
Para obtener una estimación real del tiempo de fabricación debemos recalcular cada capa por separado y utilizar la herramienta del programa de estimación.
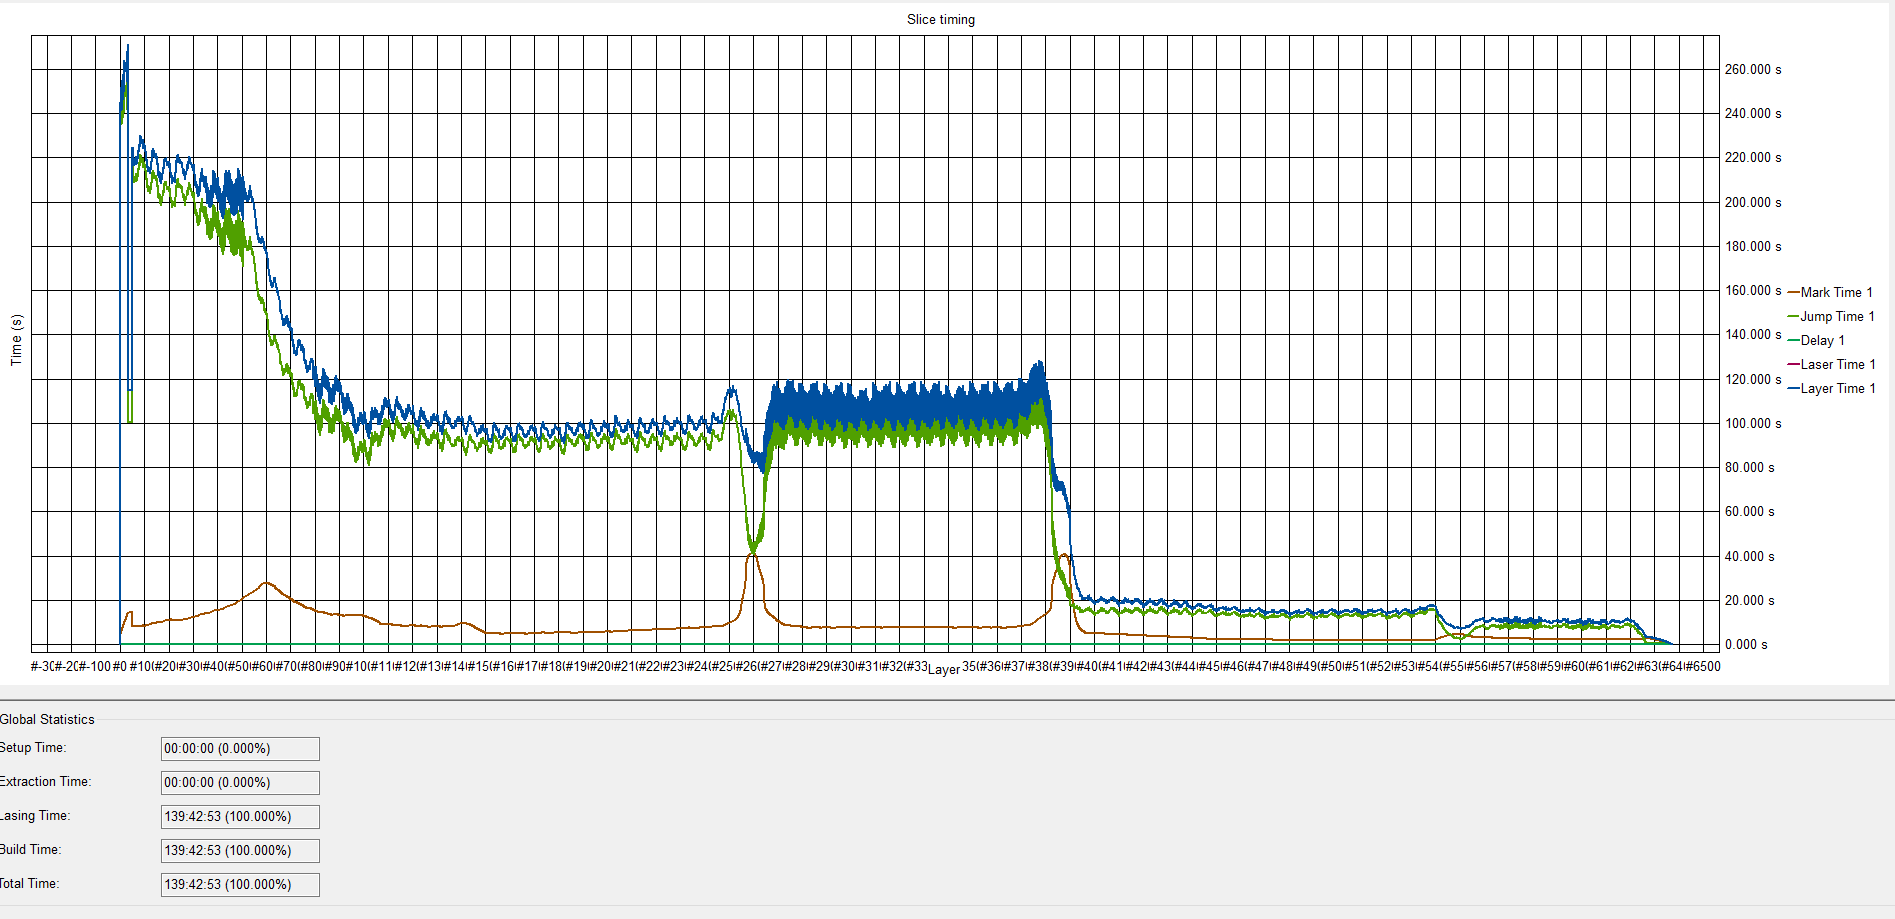
Resumen:
| Volumen | 92.02 cm³ |
|---|---|
| Soporte | 76.86 cm³ |
| Altura máxima | 191.11 mm |
| Tiempo de fabricación | 139h 43 min |
14.3 Tabla de cálculo de costes del chasis 1
| Tabla de cálculo de costes | ||||
|---|---|---|---|---|
| Consumo eléctrico | máx. 8,5 kW/ medio 2,4 kW/ con plataforma calefactora 3,2 kW | 3,2 | kW/h | |
| Suministro aire comprimido | 20 m³/h 102 psi >>>> 0.6 kW/h | 0,6 | kW/h | |
| Total | 3,8 | kW/h | ||
| Precio medio kW/h en € 2021 | 0,253 | |||
| Horas | Minutos | Horas totales | ||
| Tiempo total impresión | 139 | 40 | 139,667 | |
| Costes/pieza | ||||
| Coste impresión electricidad | 134,28 | |||
| Coste polvo AlSi10 | 134 | €/Kg | ||
| Densidad AlSi10 | 2,59 | g/ cm³ | ||
| Volumen pieza | 92,02 | cm³ | ||
| Volumen soporte | 76,86 | cm³ | ||
| Volumen total | 168,88 | cm³ | ||
| Coste materias primas | 58,61 | |||
| Recocido a 530ºC durante 10 min y enfriamiento al aire | 0,5 | h | ||
| Envejecimiento artificial de 6 horas en 165 °C | 6 | h | ||
| Coste tratamiento térmico | 2,78 | |||
| Costes Total | 195,67 | |||
14.3 Simulación de fabricación del chasis 2.
Según la ficha técnica de la marca:
EOS Titanio Ti64 es un polvo de aleación de titanio destinado al procesamiento en máquinas EOS DMLS™. Las siguientes tablas proporciona información y datos sobre piezas fabricadas con polvo EOS Titania Ti64 (EOS art.-no. 9011-0039) en la siguiente configuración del sistema:
Conjunto de parámetros EOS: Ti64_PerformanceM291 1.10
| Composición del material [% en peso] | Elemento | Min | Máximo |
|---|---|---|---|
| Al | 5.50 | 6.50 | |
| En | 3.50 | 4.50 | |
| O | - | 0.150 | |
| N | - | 0.040 | |
| C | - | 0.080 | |
| H | - | 0.012 | |
| Fe | - | 0.250 | |
| Y | - | 0.005 | |
| Otros elementos, cada uno | - | 0.10 | |
| Otros elementos, total | - | 0.40 | |
| Ti | El resto(87.96) | ||
| Tamaño de partícula máx. | |||
| d50 [1] | 39 ± 3 μm |
| Espesor de la capa | 30 μm |
|---|---|
| Velocidad de volumen [2] | 5 mm³/s (18 cm³/h) |
La tasa de volumen es una medida de la velocidad de construcción durante la exposición al láser del área de la superficie. La velocidad total de construcción depende de esta tasa de volumen y de muchos otros factores, como los parámetros de exposición de los contornos, los soportes, la superficie hacia arriba y hacia abajo, el recubrimiento de la temperatura, o la configuración de LPM, “layered powder metallurgy” o pulvimetalurgia estratificada.
Descripción
Las piezas fabricadas en la EOS Titanio Ti64 tienen una composición química y propiedades mecánicas acordes con ASTM F1472. Ti64 es una aleación ligera bien conocida, caracterizada por tener excelentes propiedades mecánicas y resistencia a la corrosión combinada con un bajo peso específico. Las piezas fabricadas mediante este proceso se pueden mecanizar y pulir. Debido al método de construcción por capas, las partes tienen una cierta anisotropía.
Calidad
La calidad de los lotes de polvo EOS Titanio Ti64 está garantizada por procedimientos de certificación de calidad. Los procedimientos incluyen muestreo (ASTM B215), análisis PSD (ISO 13320), análisis químicos (ASTM E2371, ASTM E1409, ASTM E1941, ASTM E1447) y pruebas mecánicas (ISO 6892-1). Los resultados de las pruebas de garantía de calidad se dan en el lote específico Mill Test Certificates (MTC) según EN 10204 tipo 3.1.
Propiedades físicas y químicas de las piezas
| Densidad de piezas | 4,41 g/ cm³ |
|---|---|
| Espesor mínimo de la pared | 0.3-0.4 |
| Rugosidad de la superficies después del disparo | Ra 5-9 μm; Rcon 20-50 μm |
La estabilidad mecánica depende de la geometría (altura de la pared, etc.) y aplicación.
Los números se midieron en las superficies horizontales (orientadas hacia arriba) y verticales de los cubos de prueba. Debido a la construcción por capas, la rugosidad depende en gran medida de la orientación de la superficie, por ejemplo, las superficies inclinadas y curvas exhiben un efecto de escalera.- escalón.
Datos de ensayo de tracción a temperatura ambiente
| Tal como está construido | Tratamiento térmico [7] | |
|---|---|---|
| Máxima resistencia a la tracción, Rm | 1290 ± 80 MPa | 1070 ± 80 MPa |
| Límite elástico, Rp0.2 | 1150 ± 80 MPa | 1010 ± 80 MPa |
| Alargamiento en el descanso, A | 8 ± 4 % | 14 ± 4 % |
Ensayos de tracción según ISO 6892-1:2009 (B) Anexo D, piezas de ensayo proporcionales, diámetro del área del cuello 5 mm (0,2 pulgadas), longitud del calibre original 25 mm (1 pulgada).
Los especímenes fueron tratados térmicamente a 800 °C durante 2 horas en atmósfera inerte de argón.
Dureza
| Dureza tal como está construida | Tratamiento térmico | |
|---|---|---|
| Dureza Vickers (HV) | tipo. 320 ± 15 HV5 | n.d. |
Medición de dureza según norma EN ISO 6507-1:2005 con carga 5kgf (HV5).
En primer lugar exportamos el chasis en formato SAT en el programa Fusion360.
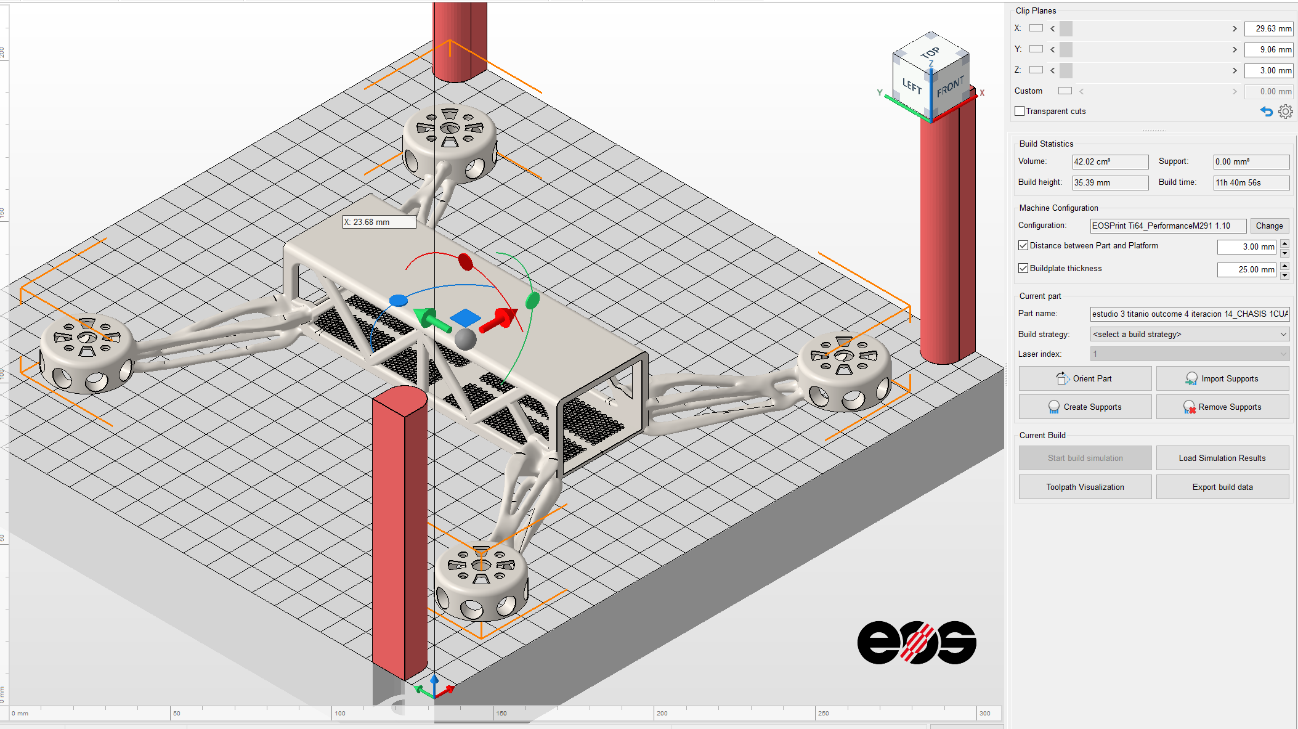
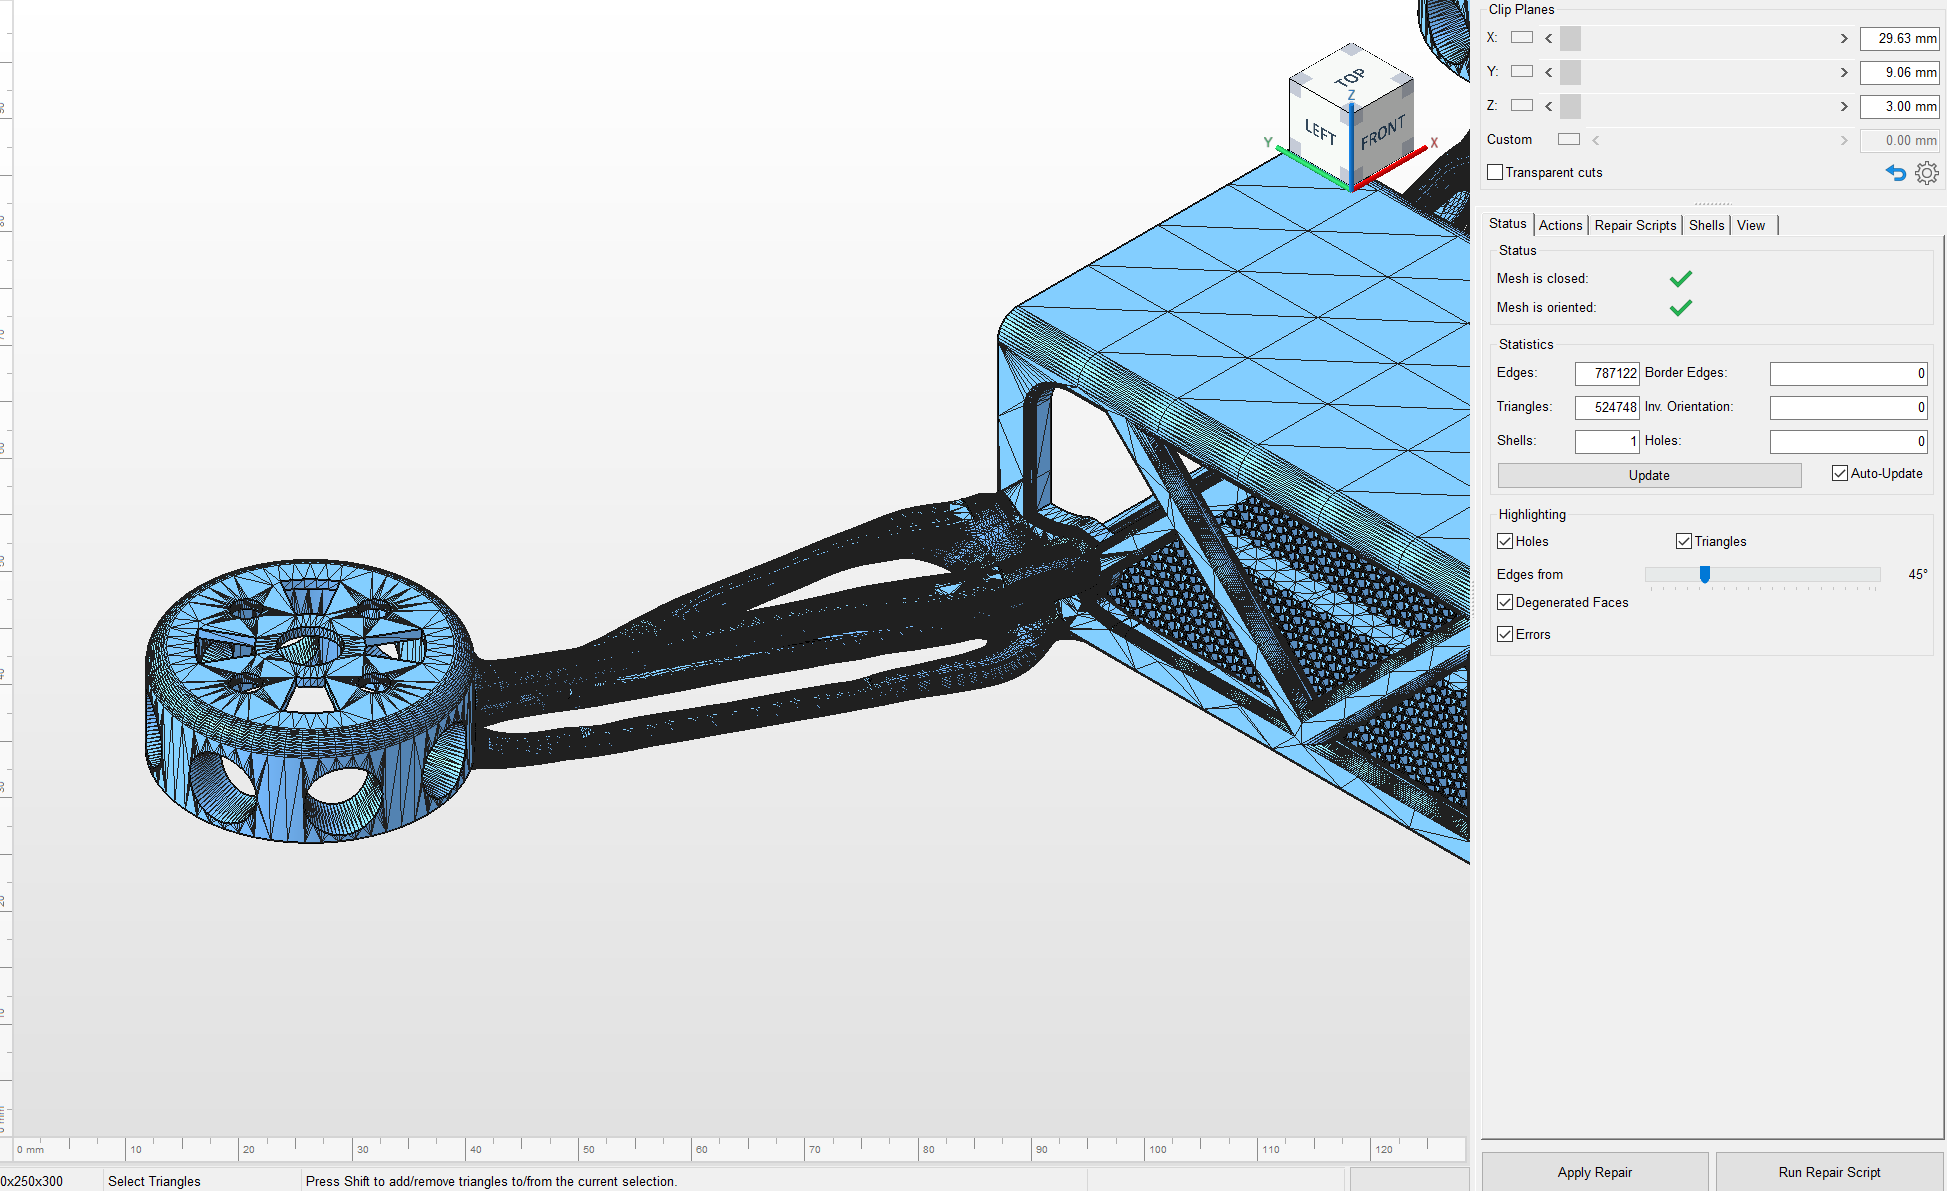
Realizamos una reparación automática que consiste en crear una malla de la geometría importada.
Iniciamos el script automático de búsqueda de orientaciones óptimas.
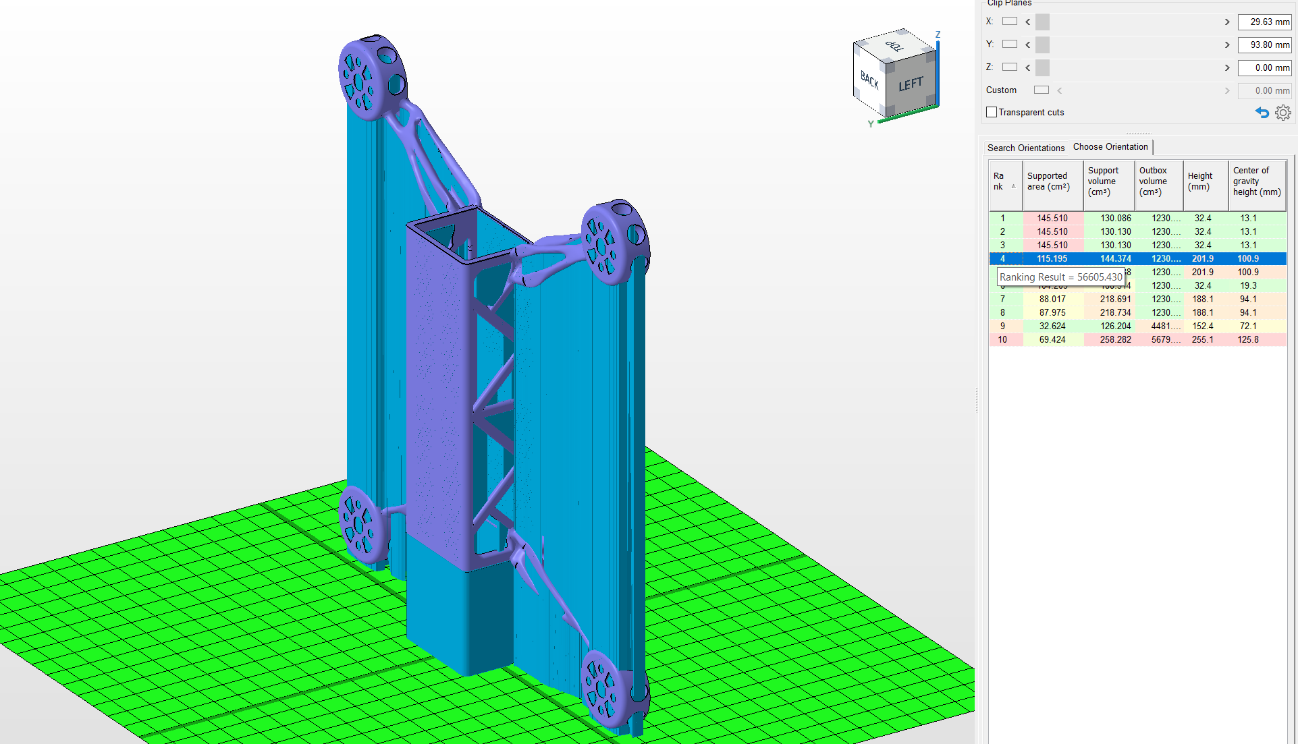
Elegimos la de menor volumen de soporte ya que nos disponemos a realizar una impresión simple y no de varios cuadros a la vez.
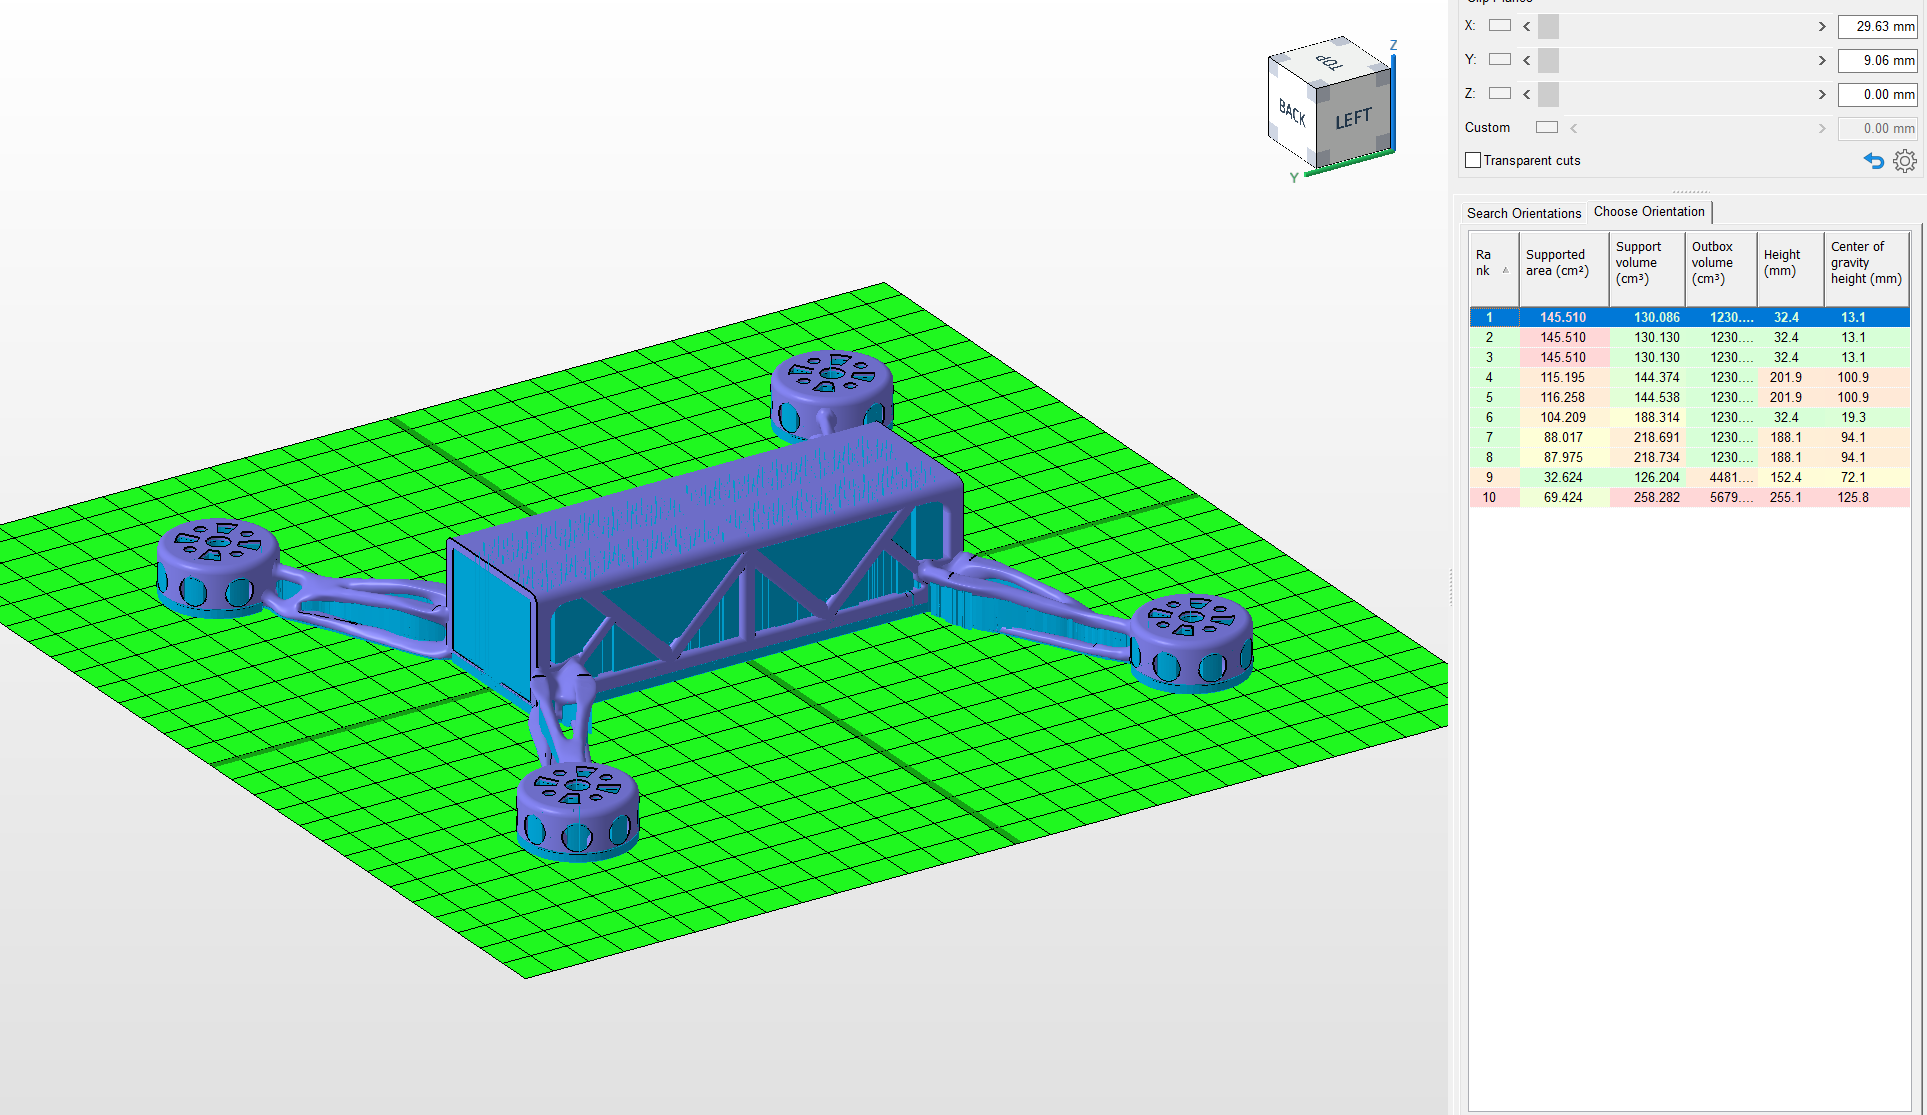
Para generar los soporres debemos ejecutar un script especigico para la tecnología DML
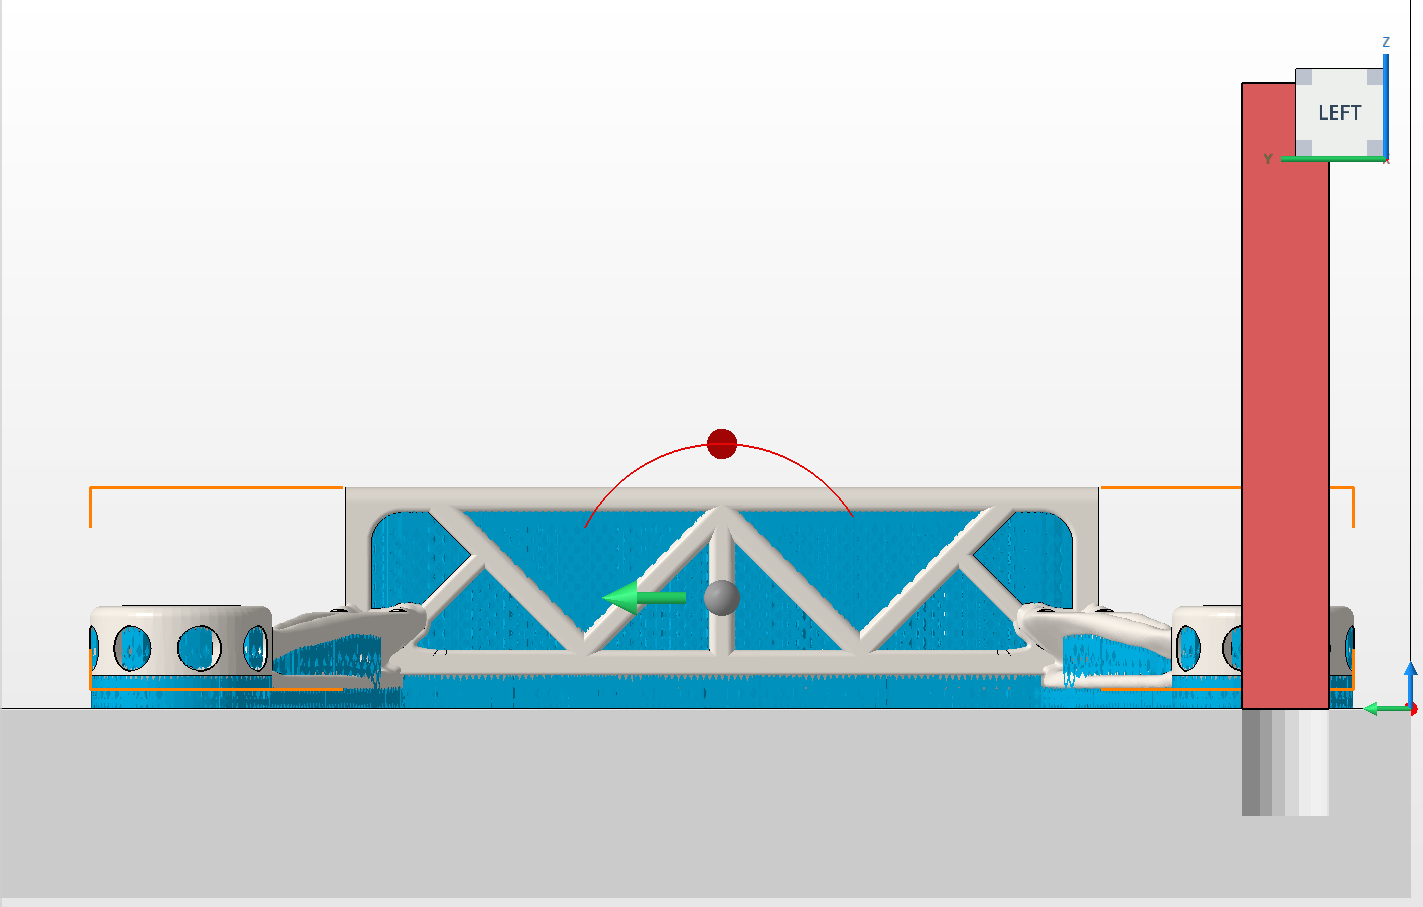
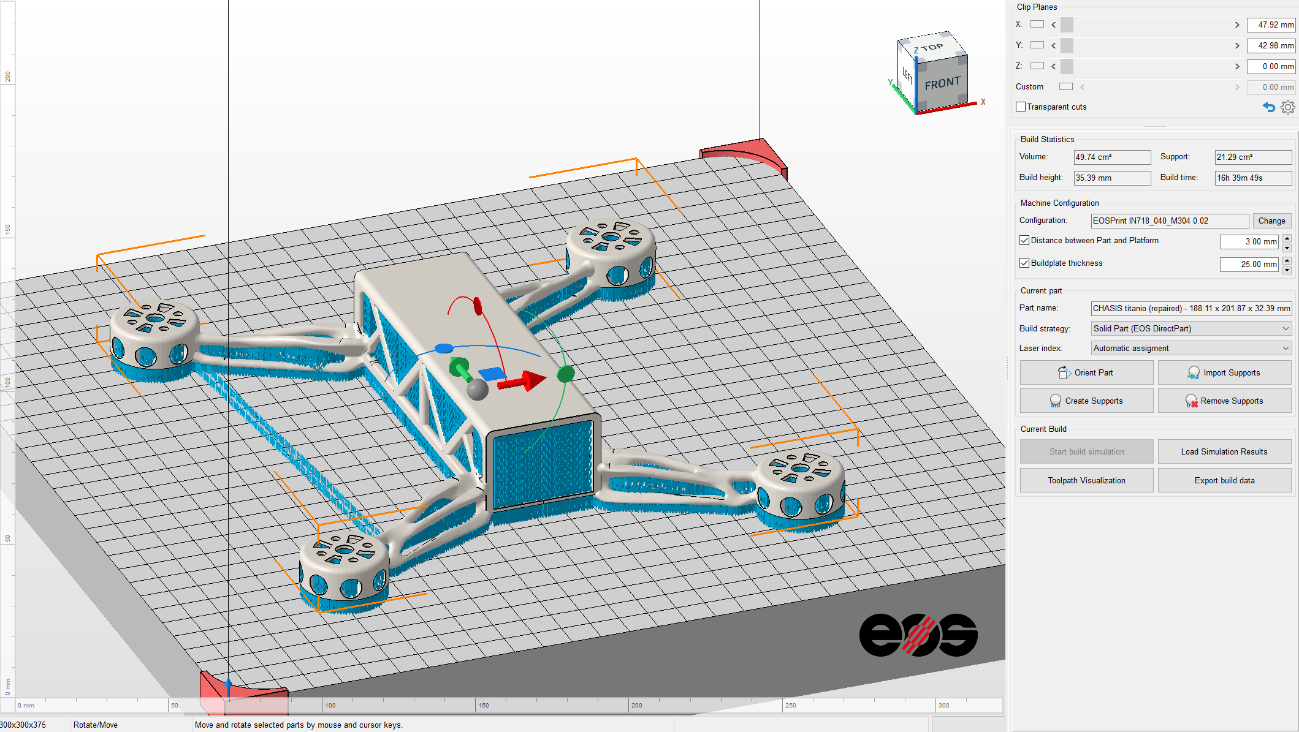
Acto seguido, generamos el programa de barrido configurando un espesor de 30 micras.
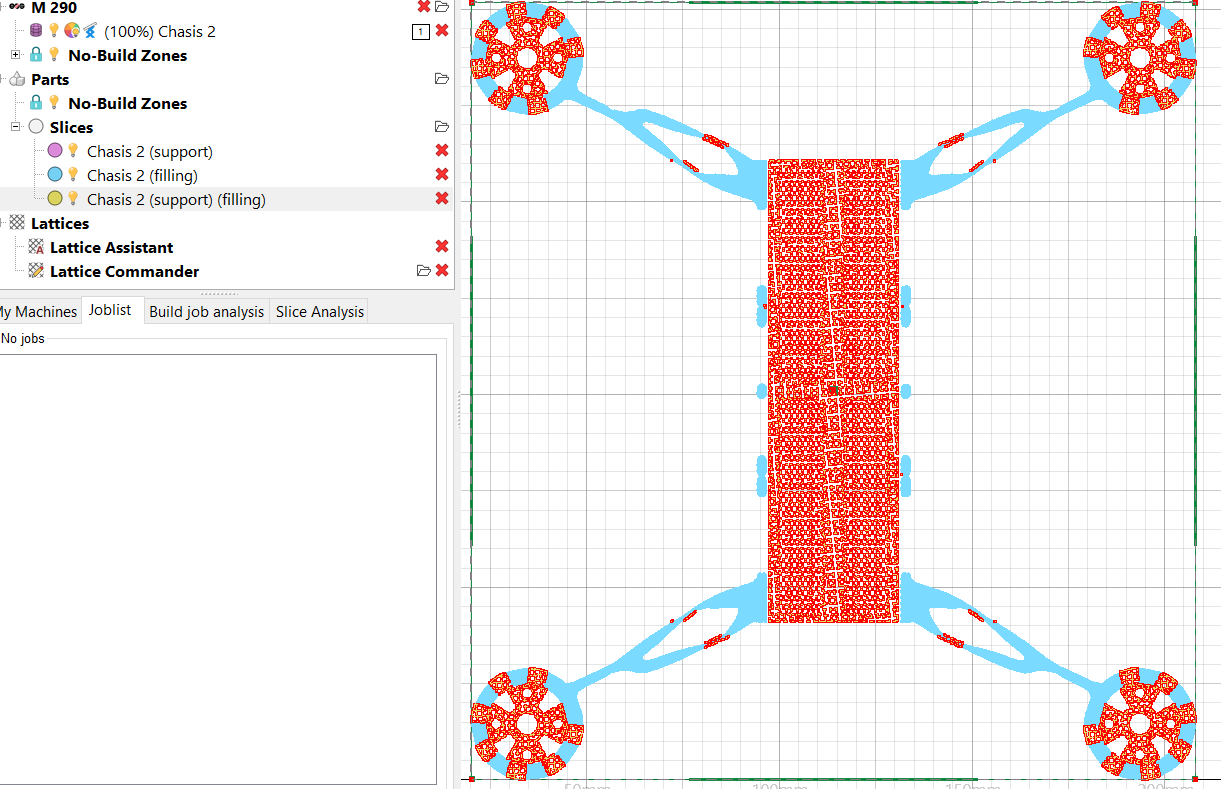
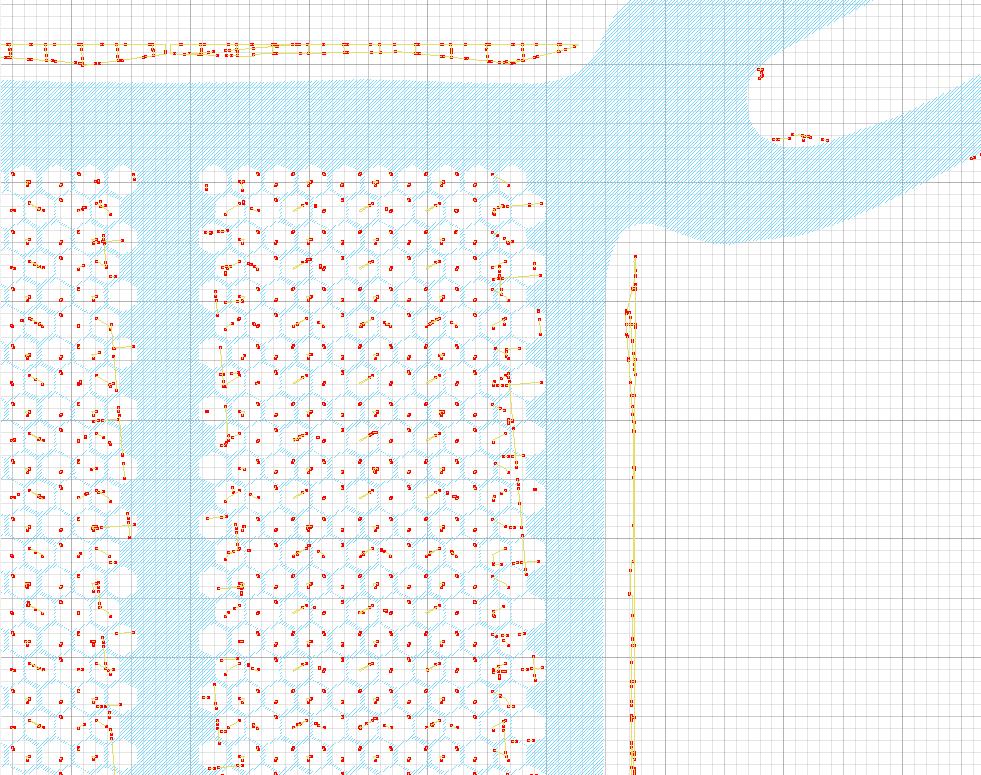
En esta instantánea se aprecia como el espesor de las paredes del panal de abeja está en el límite de espesor de fabricación de esta máquina. Generamos una simulación de tiempo de fabricación para todas las capas.
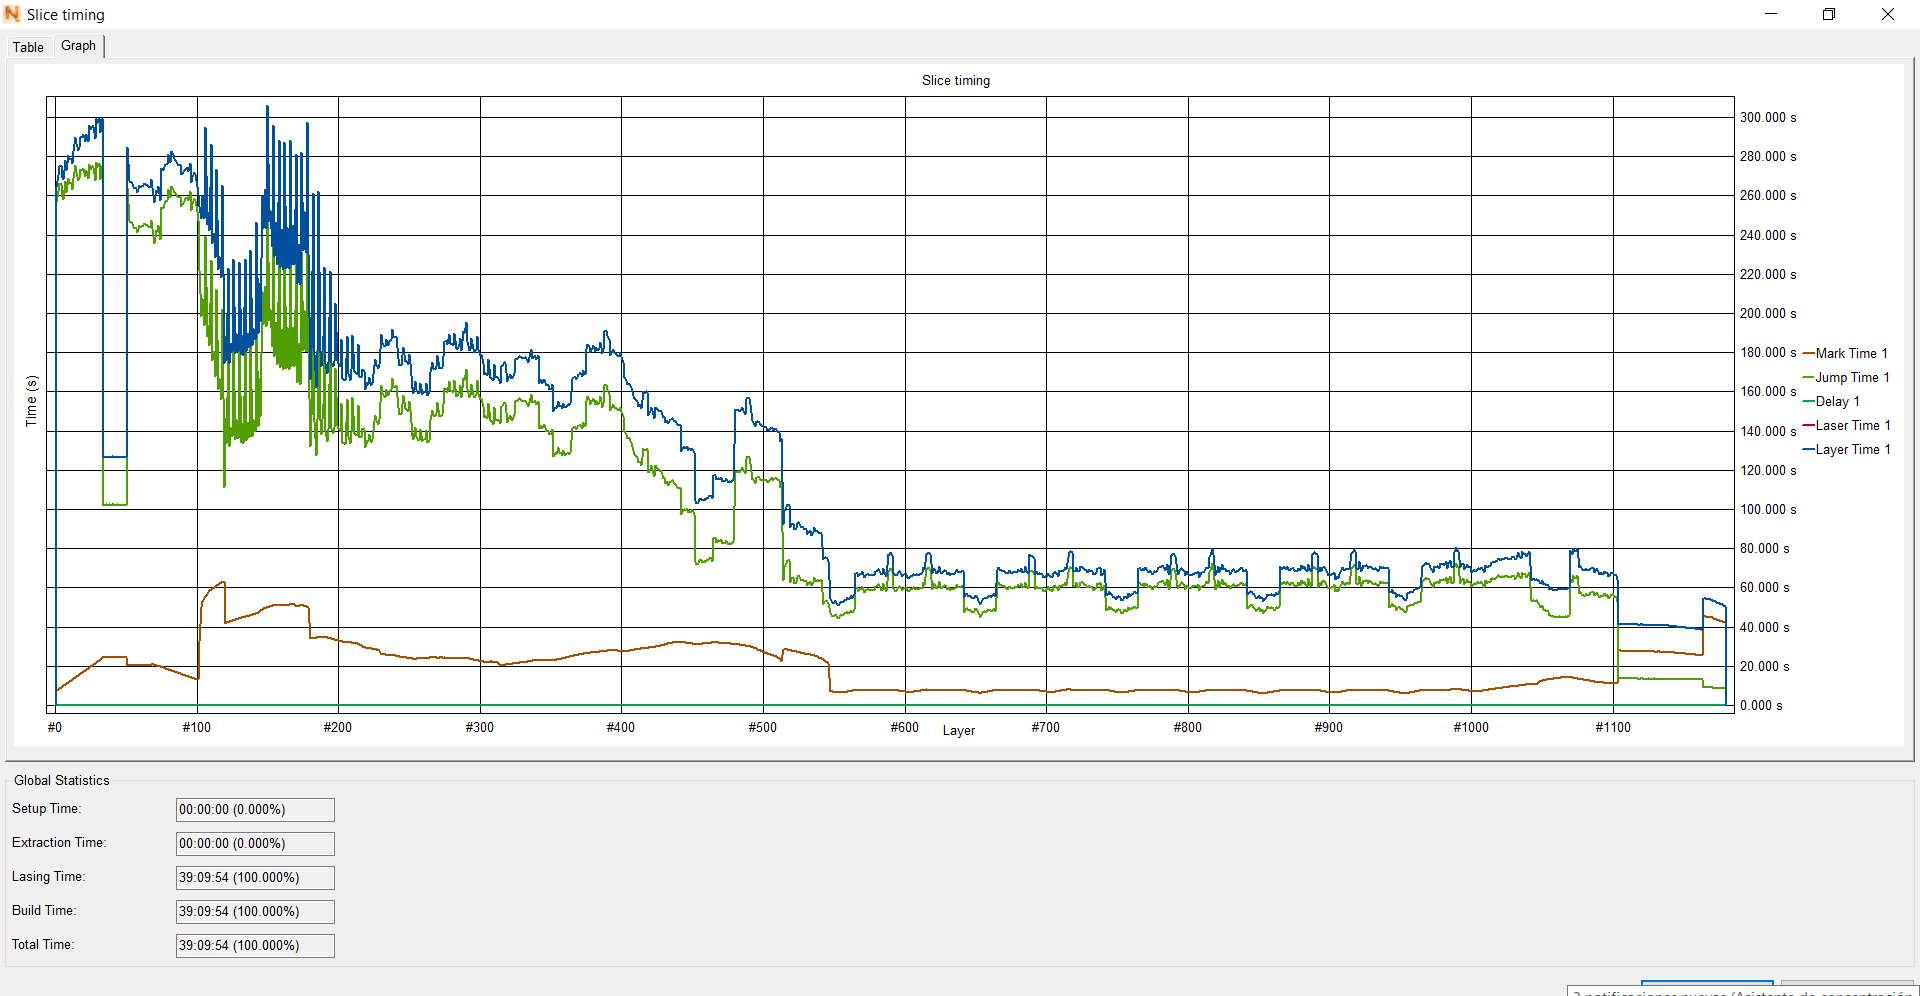
Resumen:
| Volumen | 42.02 cm³ |
|---|---|
| Soporte | 19.95 cm³ |
| Altura máx. | 35.39 mm |
| Tiempo de fabricación | 39h 10 min |
| Tabla de cálculo de costes | ||||
|---|---|---|---|---|
| Consumo eléctrico | máx. 8,5 kW/ medio 2,4 kW/ con plataforma calefactora 3,2 kW | 3,2 | kW/h | |
| Suministro aire comprimido | 20 m³/h 102 psi >>>> 0.6 kW/h | 0,6 | kW/h | |
| Total | 3,8 | kW/h | ||
| Precio medio kW/h en € 2021 | 0,253 | |||
| Horas | Minutos | Horas totales | ||
| Tiempo total impresión | 39 | 10 | 39,167 | |
| Costes/pieza | ||||
| Coste impresión electricidad | 37,65 | |||
| Coste polvo Ti6AI4V | 542,5 | €/Kg | ||
| Densidad Ti6AI4V | 4,41 | g/ cm³ | ||
| Volumen pieza | 42,02 | cm³ | ||
| Volumen soporte | 19,95 | cm³ | ||
| Volumen total | 61,97 | cm³ | ||
| Rendimiento | 0,67 | |||
| Coste materias primas | 120,93 | |||
| Recocido a 530ºC durante 10 min y enfriamiento al aire | 0,5 | h | ||
| Envejecimiento artificial de 6 horas en 165 °C | 6 | h | ||
| Coste tratamiento térmico | 2,78 | |||
| Costes Total | 161,37 | |||
Exportamos el archivo de fabricación para la impresora.
14.4 Simulación de fabricación de chasis 3
Al igual que en el análisis anterior usaremos la configuración de la máquina EOS M 290 para el material Ti64, importamos el archivo en formato SAT
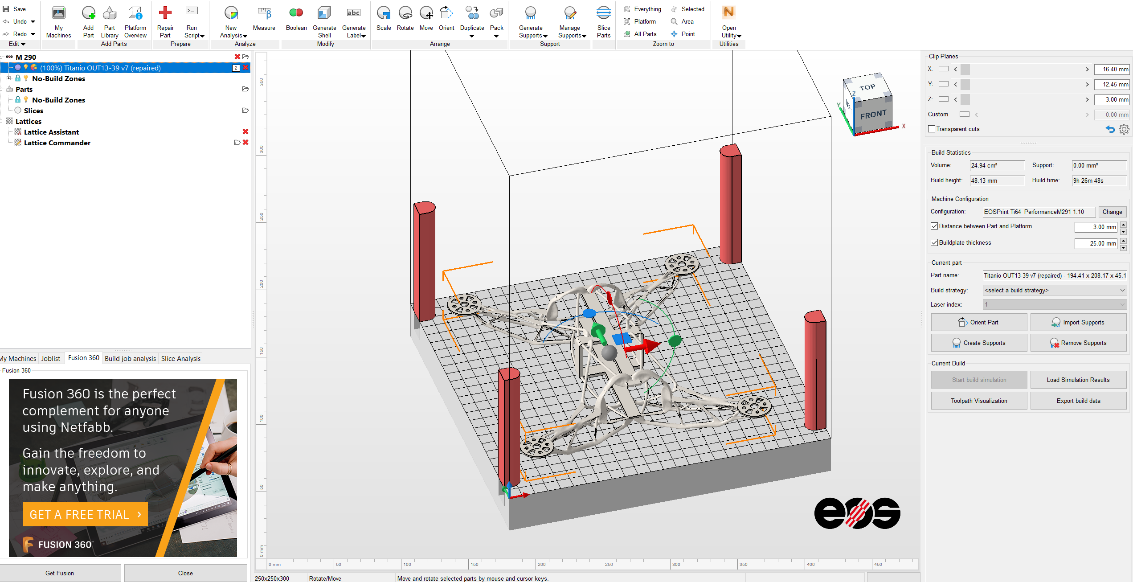
Generamos una malla
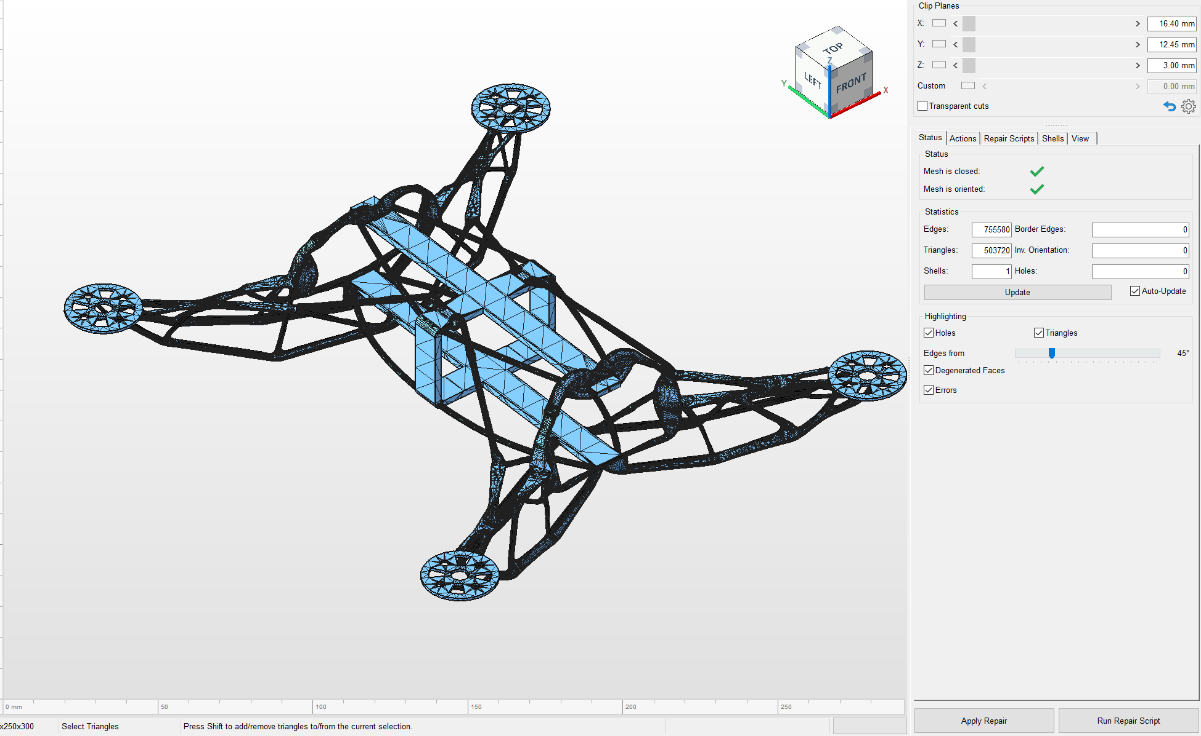
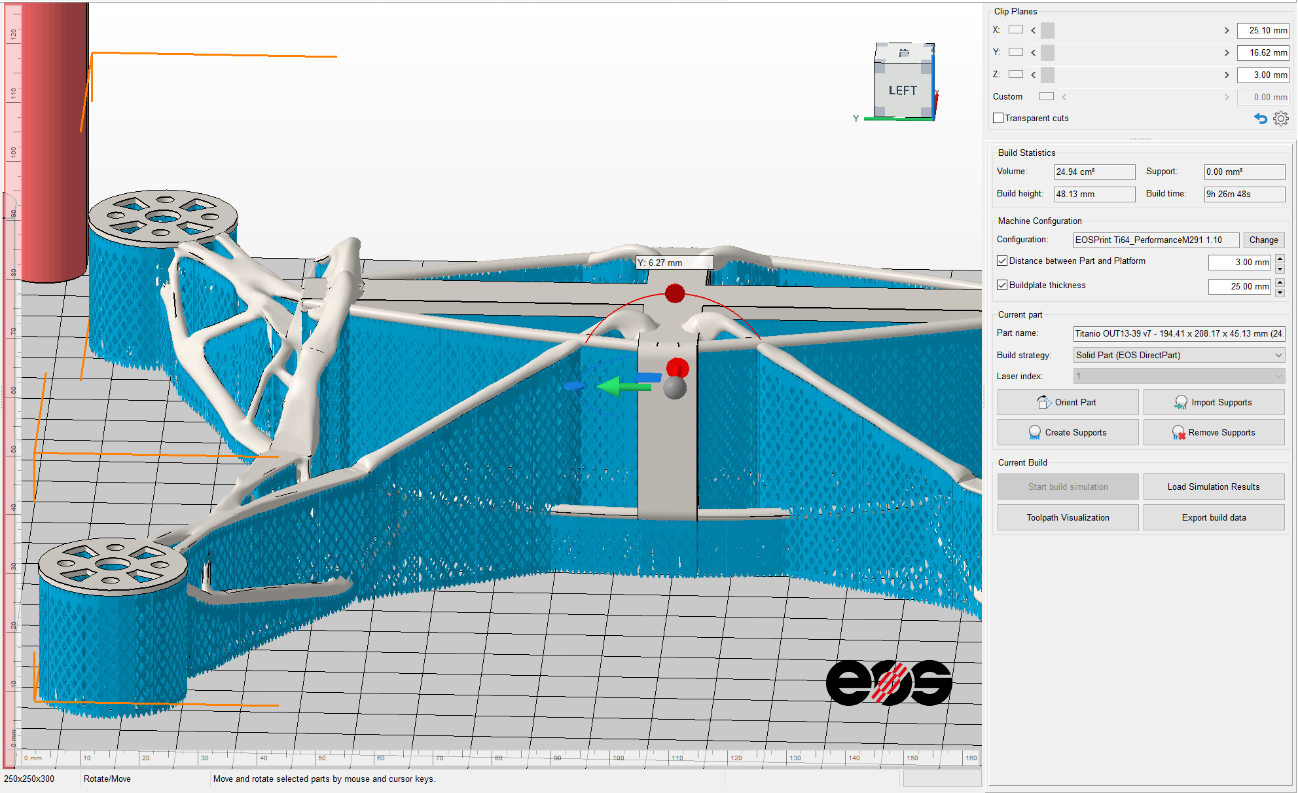
Se generan los soportes con el script para tecnología SLM
A continuación, mostramos una instantánea de una de las capas del proceso de fabricación.
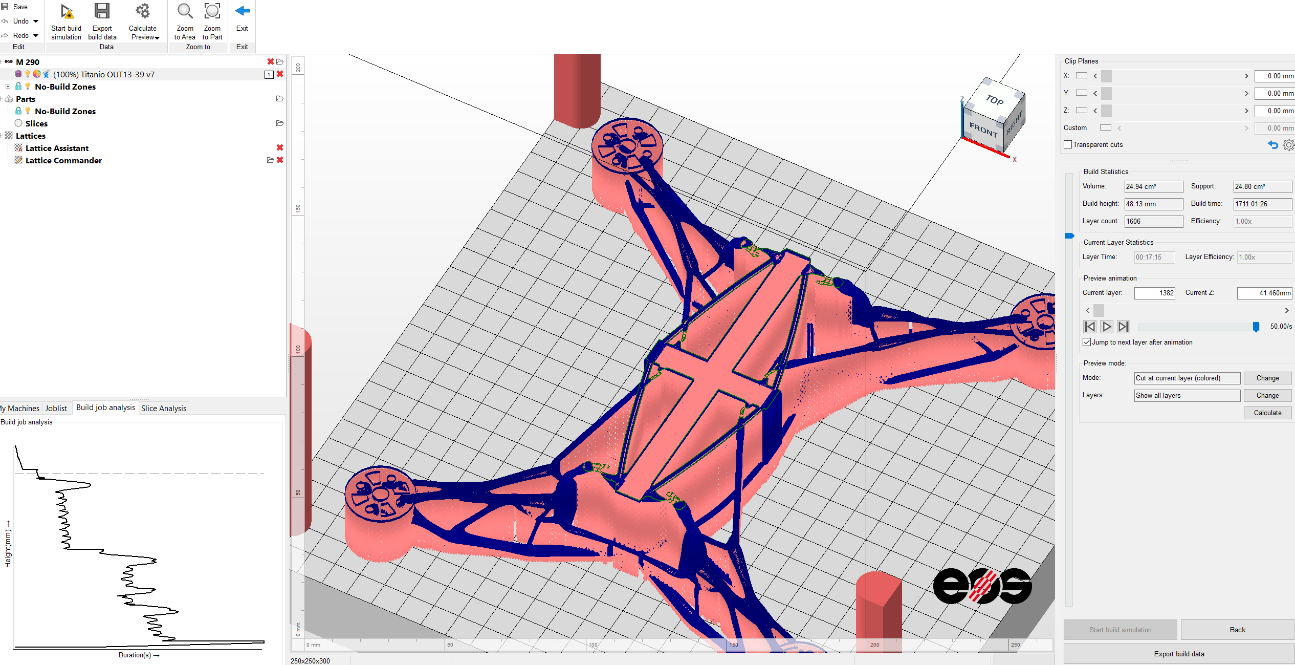
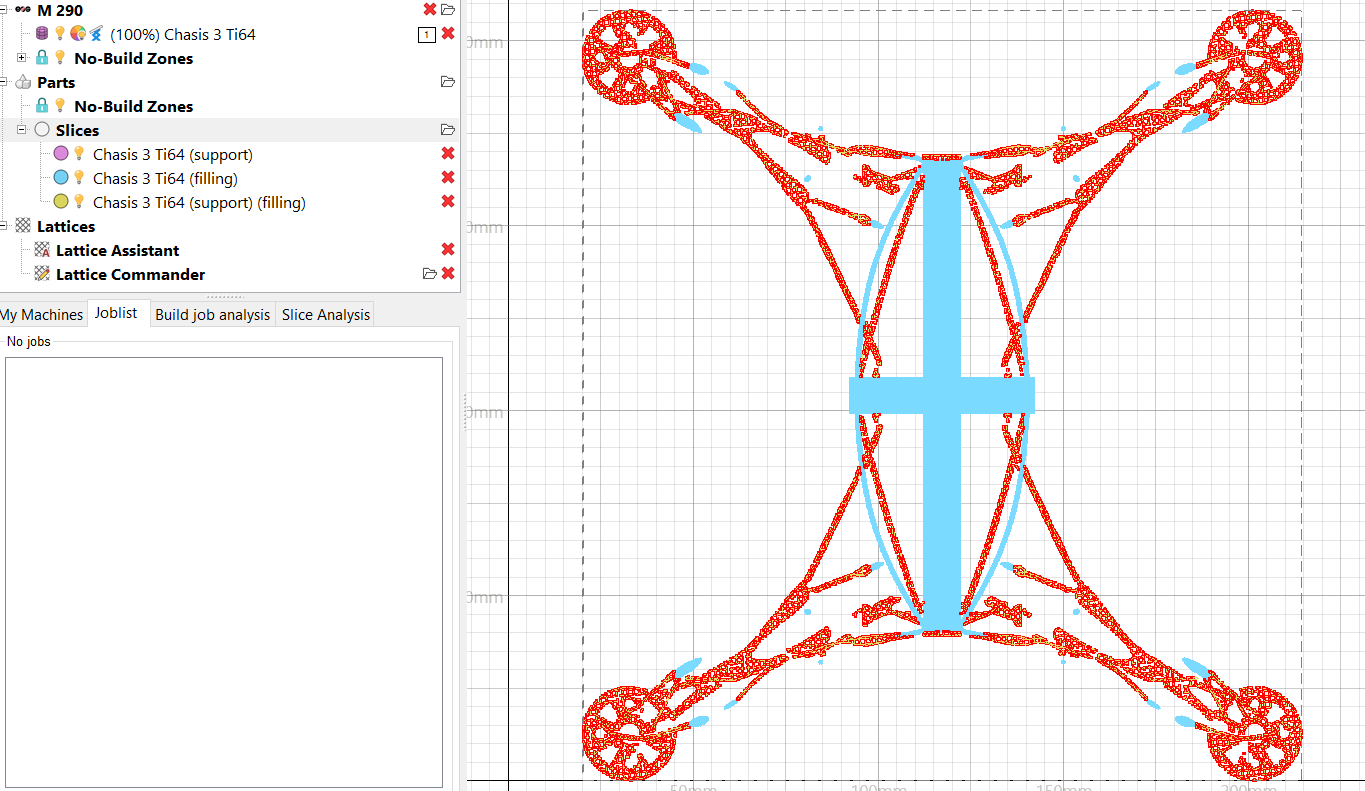
Las zonas coloreadas de azul son el relleno, y las rojas el soporte.
Simulamos el tiempo de fabricación de todas las capas
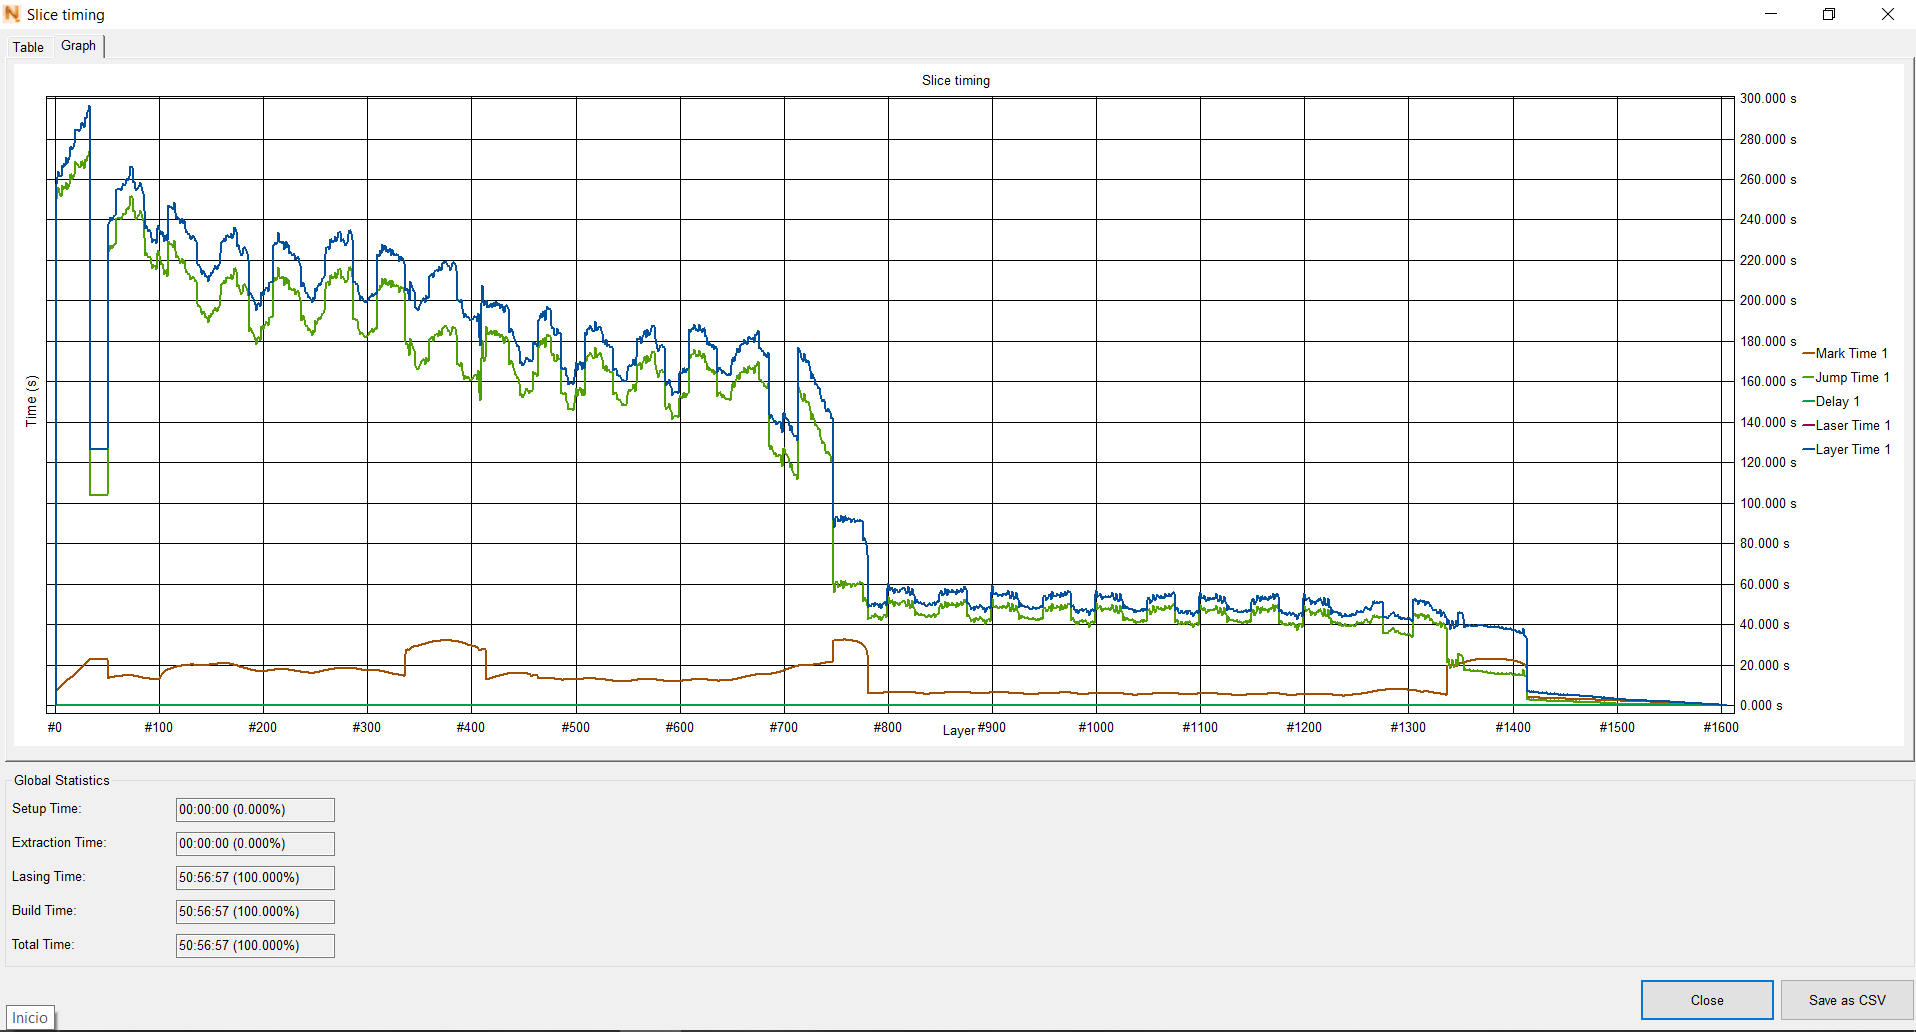
Resumen:
| Volumen | 24.94 cm³ |
|---|---|
| Soporte | 24.80 cm³ |
| Altura máx. | 48.13 mm |
| Tiempo de fabricación | 14h 24m |
| Tabla de cálculo de costes chasis 3 | ||||
|---|---|---|---|---|
| Consumo eléctrico | máx. 8,5 kW/ medio 2,4 kW/ con plataforma calefactora 3,2 kW | 3,2 | kW/h | |
| Suministro aire comprimido | 20 m³/h 102 psi >>>> 0.6 kW/h | 0,6 | kW/h | |
| Total | 3,8 | kW/h | ||
| Precio medio kW/h en € 2021 | 0,253 | |||
| Horas | Minutos | Horas totales | ||
| Tiempo total impresión | 50 | 57 | 50,950 | |
| Costes/pieza | ||||
| Coste impresión electricidad | 48,98 | |||
| Coste polvo Ti6AI4V | 542,5 | €/Kg | ||
| Densidad Ti6AI4V | 4,41 | g/ cm³ | ||
| Volumen pieza | 24,94 | cm³ | ||
| Volumen soporte | 28,8 | cm³ | ||
| Volumen total | 53,74 | cm³ | ||
| Rendimiento | 0,46 | |||
| Coste materias primas | 128,57 | |||
| Recocido a 530ºC durante 10 min y enfriamiento al aire | 0,5 | h | ||
| Envejecimiento artificial de 6 horas en 165 °C | 6 | h | ||
| Coste tratamiento térmico | 2,78 | |||
| Costes Total | 180,34 | |||
14.5. Moldeado por deposición fundida (FDM)
Es un sistema de fabricación aditiva donde un cabezal de extrusión controlado por ordenador extruye un hilo de material termoplástico. Este tipo de modelado construye las piezas tridimensionalmente haciendo avanzar un hilo de plástico hacia un cabezal de extrusión donde se funde y se extruye. Para imprimir plástico ABS el entorno de impresión está confinado y se mantiene una temperatura aproximada de 90 °C.
El cabezal automatizado produce dos movimientos planos X e Y en una plataforma con movimiento vertical. El cabezal realiza la función de extrusor, calentando el filamento de material termoplástico, del que es alimentado, hasta derretirlo a una temperatura aproximada de 250 °C . La deposición del material sobre la base realiza la construcción de cada sección o capa de la pieza. Cada vez que se completa una capa, el extrusor cambia la cota Z y repite el proceso
Según la forma del objeto o pieza a fabricar, hay que plantearse la necesidad de construir soportes a la vez que se construye la pieza. Estos deben realizarse de forma que permitan ser retirados sin excesivas complicaciones una vez finalizado el proceso de creación.
14.6 Simulación de fabricación de chasis 4
Para realizar el cálculo de costes del chasis cuatro en ABS realizaremos la simulación mediante Fusion360 de una impresión en una maquina Aycubic 4Max. Esta impresora implementa el modelado por fabricación de filamentos fundidos (FDM).
Seleccionamos los cuerpos a imprimir y los posicionamos en la zona de trabajo de la impresora.
Realizaremos dos simulaciones de impresión:
Cuerpo inferior relleno de tipo tri-hexágono al 70% de llenado.
Cuerpo superior relleno de tipo tri-hexágono al 70% de llenado.
Como parámetros de impresión configuramos los siguientes
| Parámetros de configuración de impresora | |
|---|---|
| Tecnología FDM | Moldeado por deposición fundida |
| Altura de la capa | 0,2 mm |
| Ancho de extrusión | 0.4 mm |
| Diámetro del filamento | 1,75 mm |
| Soporte habilitado | Sí |
| Extrusora 1 Temperatura | 250ºC |
| Patrón de relleno | Tri-hexágono |
| Densidad de relleno | 0.8 |
| Temperatura de la cama | 90ºC |
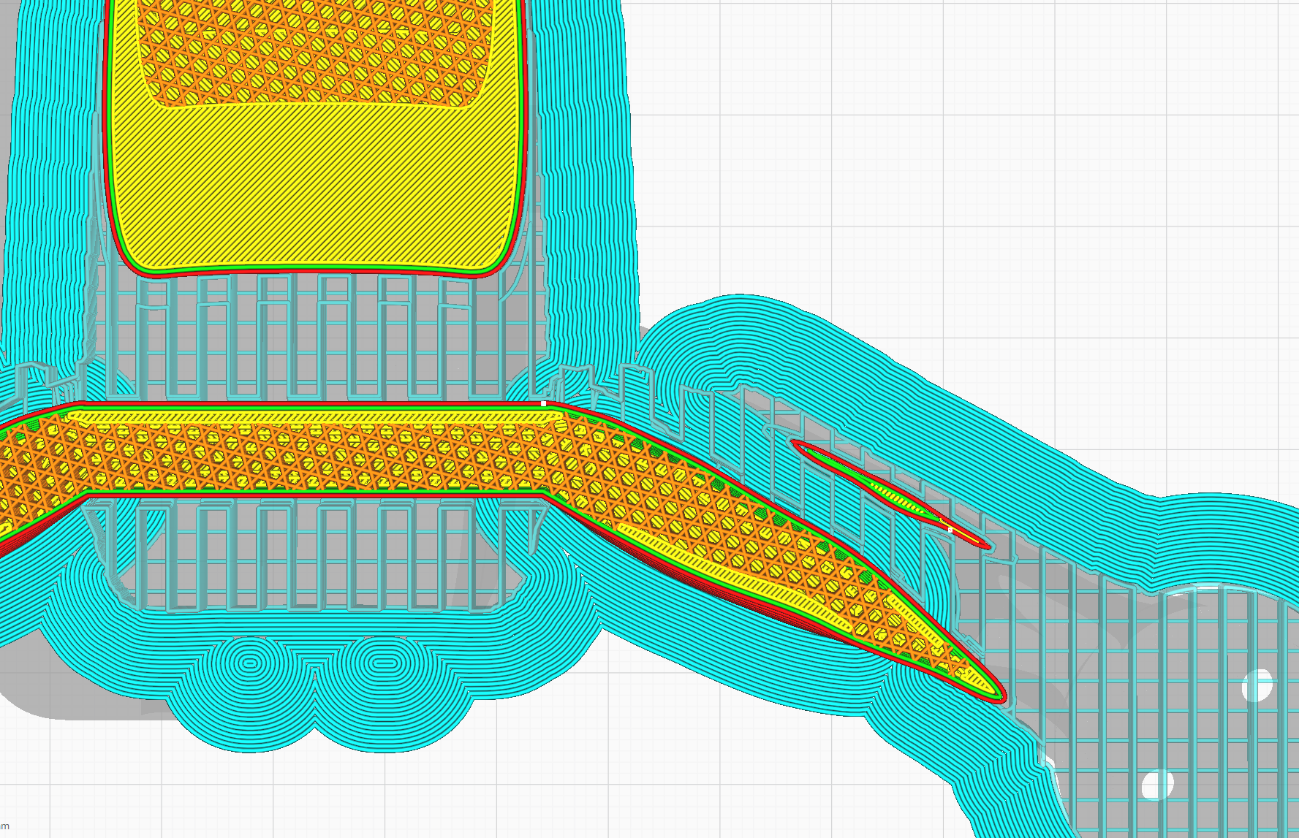
En esta instantánea podemos ver el perfil de los soportes y relleno.
| Costes Chasis 4 cuerpo Inferior | Consumo total kW | ||
|---|---|---|---|
| Consumo eléctrico medio | 0,12 | [kW/h] | 1,89 |
| Precio medio kW/h en € 2021 | 0,253 | €/kW | |
| Coste electricidad | € | 0,47817 | |
| Tiempo de impresión [h] | 15,75 | ||
| Volumen ABS consumido [cm^3] | 93,33 | ||
| Metros ABS consumido diámetro 1,75 mm | 38,88 | ||
| Densidad ABS [g/cm^3] | 1,05 | ||
| Masa consumida ABS [g] | 98,0 | en kg | 0,098 |
| Precio ABS | 20 | €/kg | |
| Coste en materia prima | 1,96 | € | |
| Total | 2,44 | € | |
| Costes Chasis 4 cuerpo superior | Consumo total kW | ||
|---|---|---|---|
| Consumo eléctrico medio | 0,12 | [kW/h] | 0,9804 |
| Precio medio kW/h en € 2021 | 0,253 | €/kW | |
| Coste electricidad | € | 0,2480412 | |
| Tiempo de impresión [h] | 8,17 | ||
| Volumen ABS consumido [cm^3] | 48,57 | ||
| Metros ABS consumido diámetro 1,75 mm | 19,36 | ||
| Densidad ABS [g/cm^3] | 1,05 | ||
| Masa final [g] | 51,0 | en kg | 0,051 |
| Precio ABS | 20 | €/kg | |
| Coste en materia prima | 1,02 | € | |
| Total | 1,27 | € | |
Coste por impresión 3,71 €
Rendimiento del proceso de impresión = masa pieza/(masa pieza + masa soporte)
Rendimiento = 109*0.8/(98+51) = 0.58 es decir, el 41% del material se consume en soportes.
15. Conclusiones
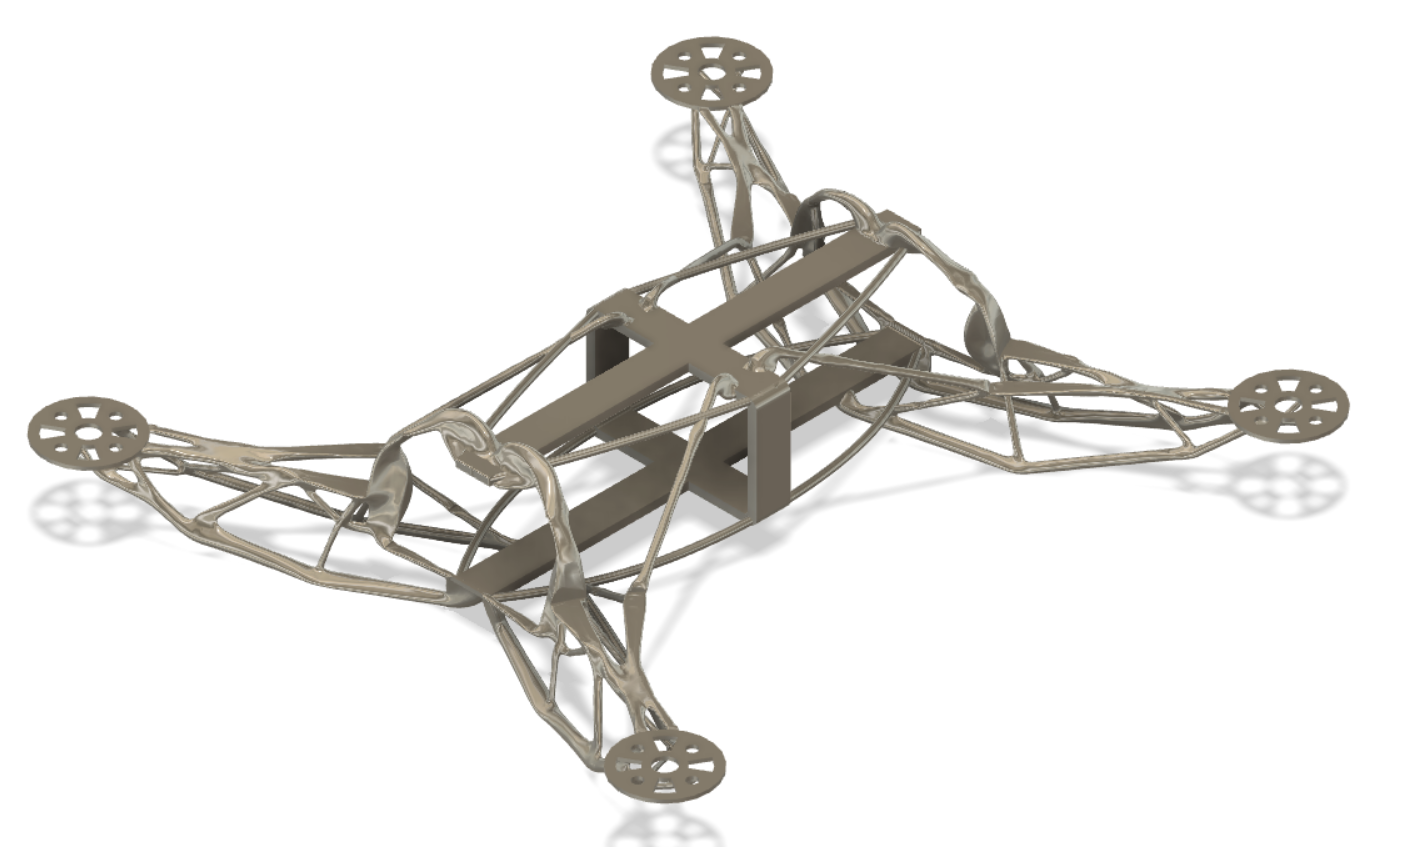
A lo largo del presente trabajo se han desarrollado cuatro estructuras soporte, o chasis, de dron cuadricóptero. El objetivo a conseguir es un chasis de dron de vuelo acrobático de menor masa que 180 g, ya que, como base de diseño, partimos de sus cotas funcionales de un modelo comercial de ese peso
Vamos a hacer un análisis comparativo de las prestaciones de las cuatro soluciones obtenidas.
Chasis 1
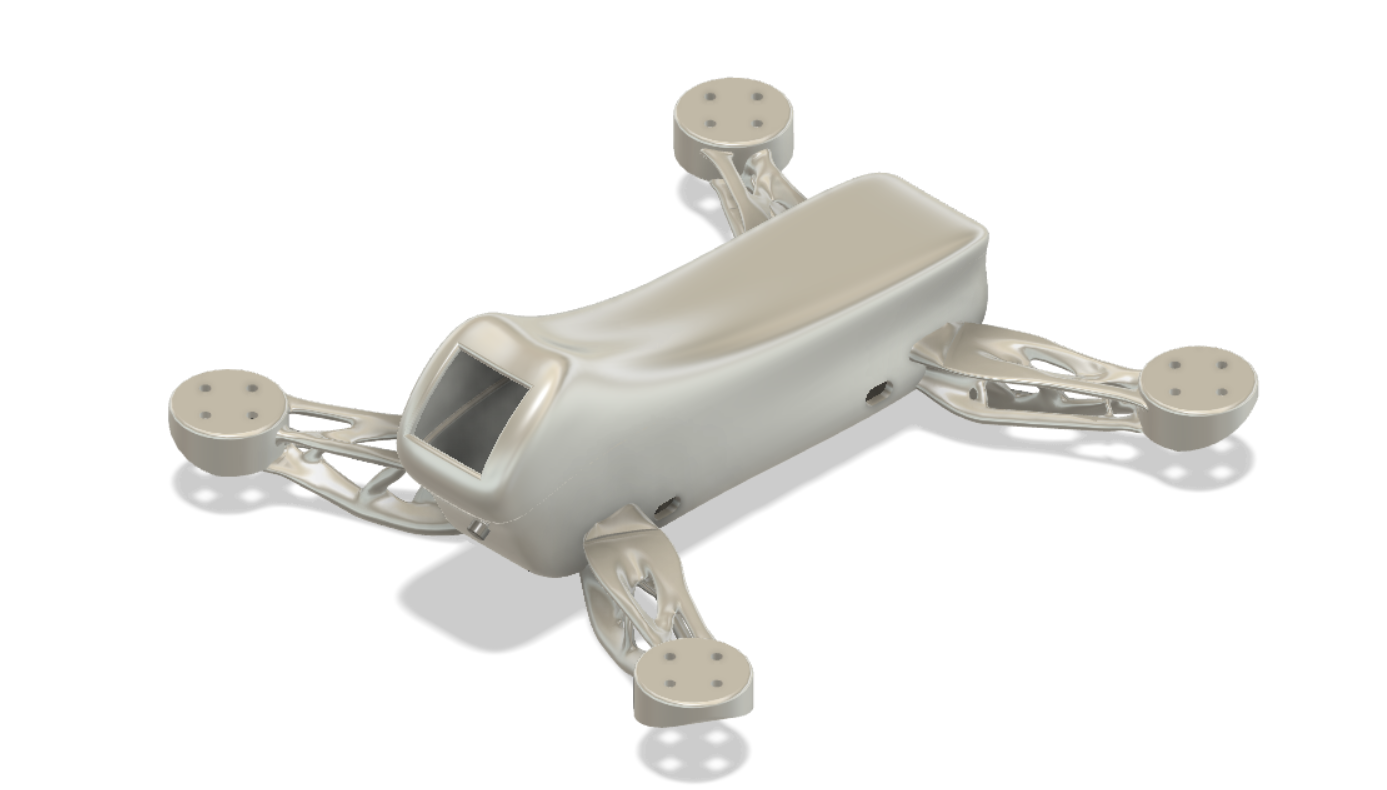
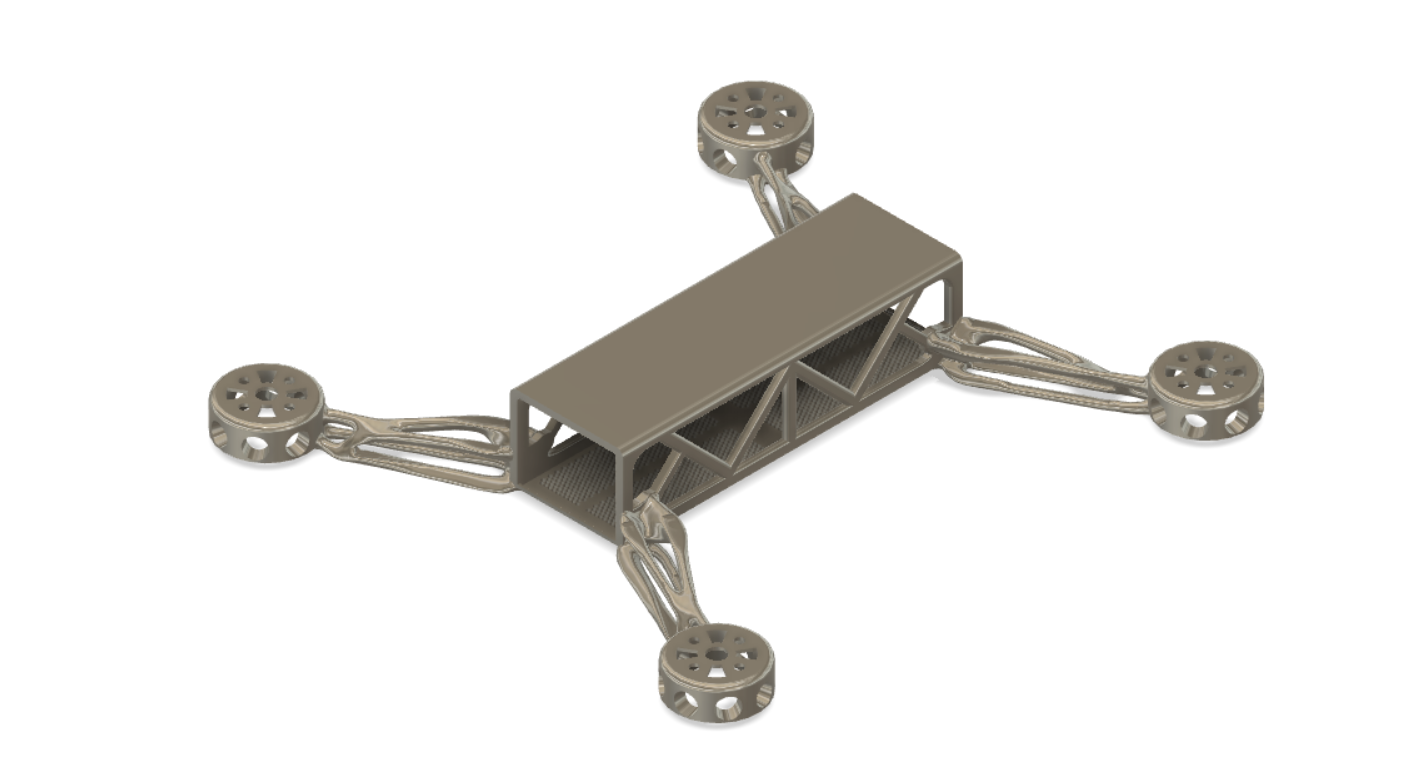 Chasis 2
Chasis 3
Chasis 4
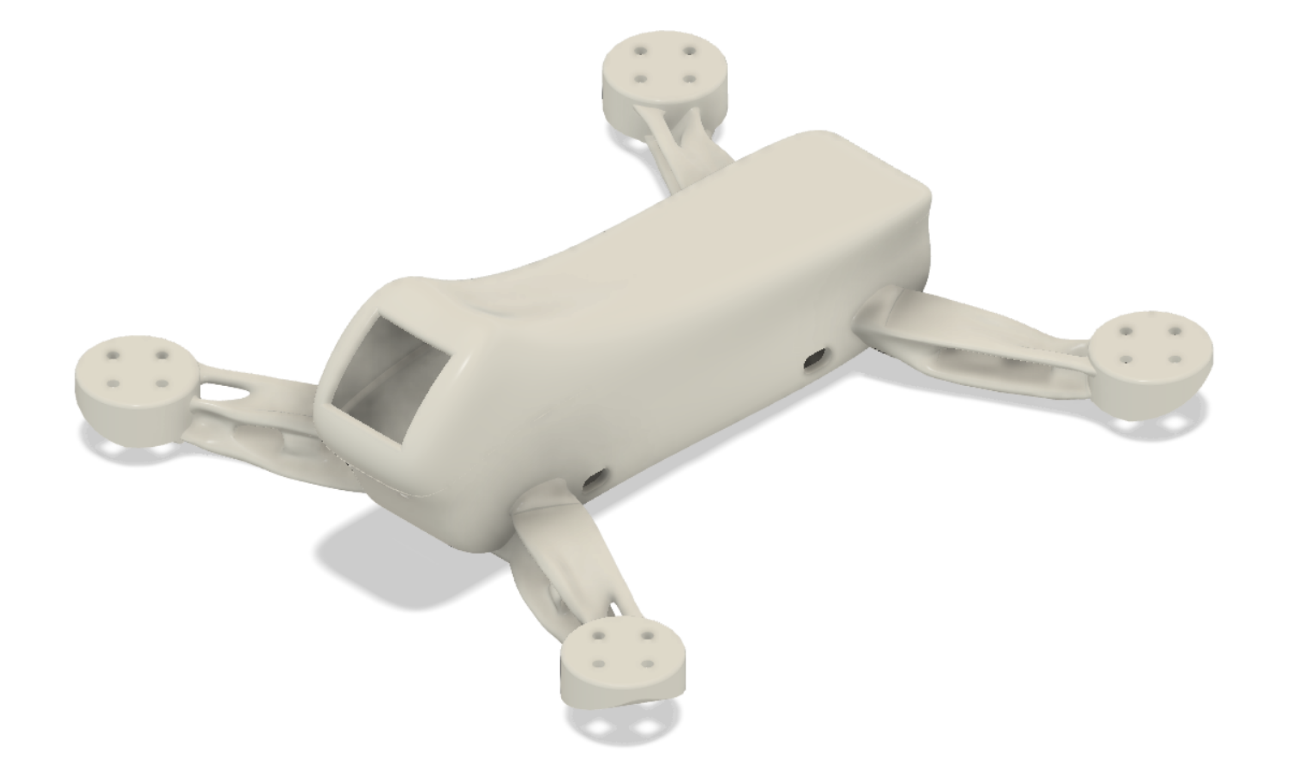
Para tener una visión de conjunto en cuanto a los costes, métodos de fabricación y materiales presentamos la siguiente tabla.
| Chasis 1 | Chasis 2 | Chasis 3 | Chasis 4 | |
|---|---|---|---|---|
| Coste[€] | 195,67 | 161,37 | 180,34 | 3,71 |
| Masa [g] | 260,3 | 186,18 | 110,55 | 109,1 |
| Rendimiento fabricación aditiva | 0,56 | 0,67 | 0,46 | 0,58 |
| Coste de materia prima [€/Kg] | 134 | 542,5 | 542,5 | 20 |
| Tiempo de fabricación [h] | 260,31 | 186,19 | 110,56 | 109,11 |
| Método de fabricación | DMLS | DMLS | DMLS | FDM |
| Material | AlSi10 | Ti6Al4V | Ti6Al4V | ABS |
| Densidad [g/cm^2] | 2,59 | 4,41 | 4,41 | 1,05 |
| Volumen pieza [cm^3] | 98,08 | 61,97 | 53,74 | 102,9 |
El primer chasis consta de 2 piezas. La decisión de colocar las dos para la misma impresión, debido al alto número de horas que necesita, ha hecho necesario colocar el chasis en posición vertical añadiendo mucha masa de soporte. La geometría en forma de bañera abierta hacia arriba, si se hubiese dispuesto como la impresión del chasis cuatro, habría ahorrado mucho el costes, ya que, en esa simulación, el gasto energético prácticamente dobla el de la materia prima. Dicho de otro modo, una mala estrategia de planificación de fabricación ha aumentado el coste final de la pieza por encima de las otras dos, aún, cuando el precio de la materia prima es 4 veces inferior.
En este primer gráfico donde comparamos el costo unitario y las masas de los chasis resulta evidente la diferencia de costes debido al método de fabricación entre los 3 primeros y el último.
| Chasis 1 | Chasis 2 | Chasis 3 | Chasis 4 | |
|---|---|---|---|---|
| Desplazamiento máximo [mm] - Acción de cabeceo | 1,64 | 11 | 27,55 | 35,14 |
| Desplazamiento máximo [mm] - Acción de alabeo | 1,06 | 3 | 10,83 | 27,86 |
| Desplazamiento máximo [mm] - Acción de guiñada | 1,05 | 1 | 4,35 | 11,37 |
Si comparamos los desplazamientos máximos de las solicitaciones de servicio, puede llegarse a la conclusión de que los chasis 1 y 2 están sobredimensionados, nótese que el objetivo del presente proyecto será construir chasis por debajo de los 180 g.
Por lo dicho hasta ahora los chasis 3 y 4 son los que poseen algún tipo de valor en cuanto al diseño ingenieril. Ya que se ha conseguido disminuir la masa considerablemente. Si comparamos estos, el modelo de ABS es 50 veces más barato que el de aleación de titanio.
El diseño generativo, como se definió en capítulos anteriores, es un algoritmo recurrente que se sirve de la simulación estructural por elemento finitos para la obtención de geometrías optimizadas para problemas concretos. Genera una suerte de bio-formas que se asemejan en cierta forma a los huesos de los animales vertebrados. Hay que reconocer el buen trabajo a los ingenieros de Autodesk en acercarse a esas geometrías en un número tan limitado de iteraciones.
Si nos fijamos en la solución del brazo del chasis 3, o la solución 5 del estudio 3. Configuran una estructura de barra comuniones hiperestática optimizada para las solicitaciones con que se genera. Sin lugar a duda, este tipo de herramientas significa un cambio de paradigma en el diseño mecánico, la sinergia entre el estado de la técnica del análisis estructural con los sistemas de computación en nube, “big data”, hace posible la obtención de soluciones constructivas con un esfuerzo mínimo.
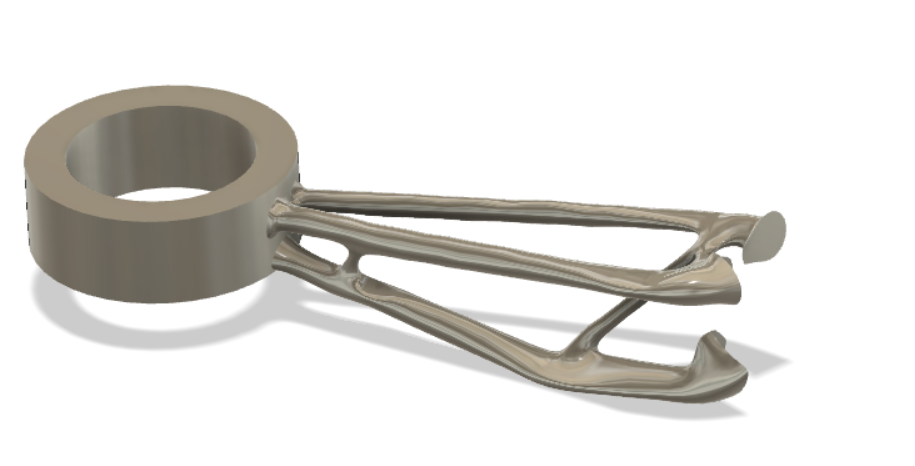
Solución 5, estudio 3, iteración 15, Ti6Al4V
La mayoría de los tutoriales de Autodesk utilizan una forma inicial, pero si se observa la evolución de la geometría con las iteraciones, la forma inicial se pierde a las pocas iteraciones, La clave para el uso de esta herramienta está en la elección de las acciones y de la restricciones.
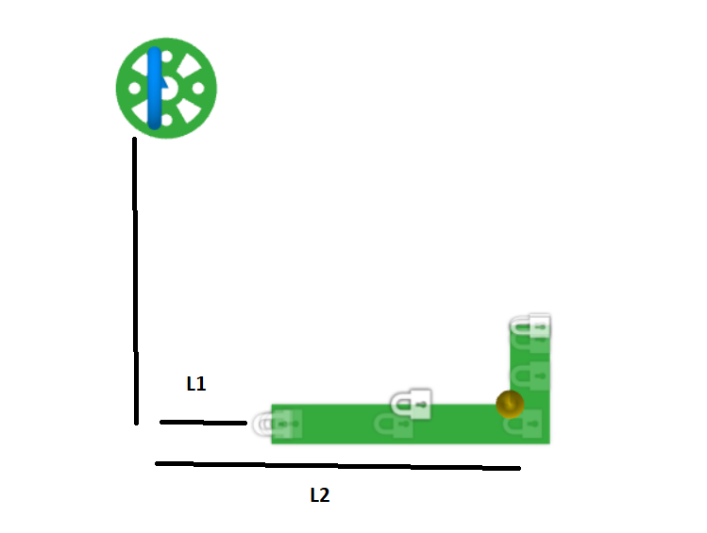 El motivo de que el chasis 3 tenga una flecha longitudinal tan acusada para la solicitación de cabeceo es que se impuso una restricción geométrica a lo largo de la sección longitudinal del paralelepípedo base.
El lector se preguntará, qué ocurre si solo imponemos restricciones en la zona central del cuerpo del dron, como es lógico, la estructura en ese caso tiene que resolver la flexo torsión del brazo hasta el centro del cuerpo del dron, aumentando la longitud del eje de torsión de L1 a L2 y siendo necesario añadir masa alrededor del cuerpo para resistirla.
En este último caso, para las solicitaciones y materiales del estudio el algoritmo genera demasiado material en la zona de debajo del rotor y las geometrías solución no son útiles.
Cabe señalar, que los fabricantes de chasis de drones han ido migrando la tipología estructural de chasis alargado más brazos a cruceta con brazos que parten desde el mismo punto para solventar el problema. La correcta elección de disposición de tejidos biaxiales en el laminado de materiales compuestos solventa la problemática de la disposición en cruceta.
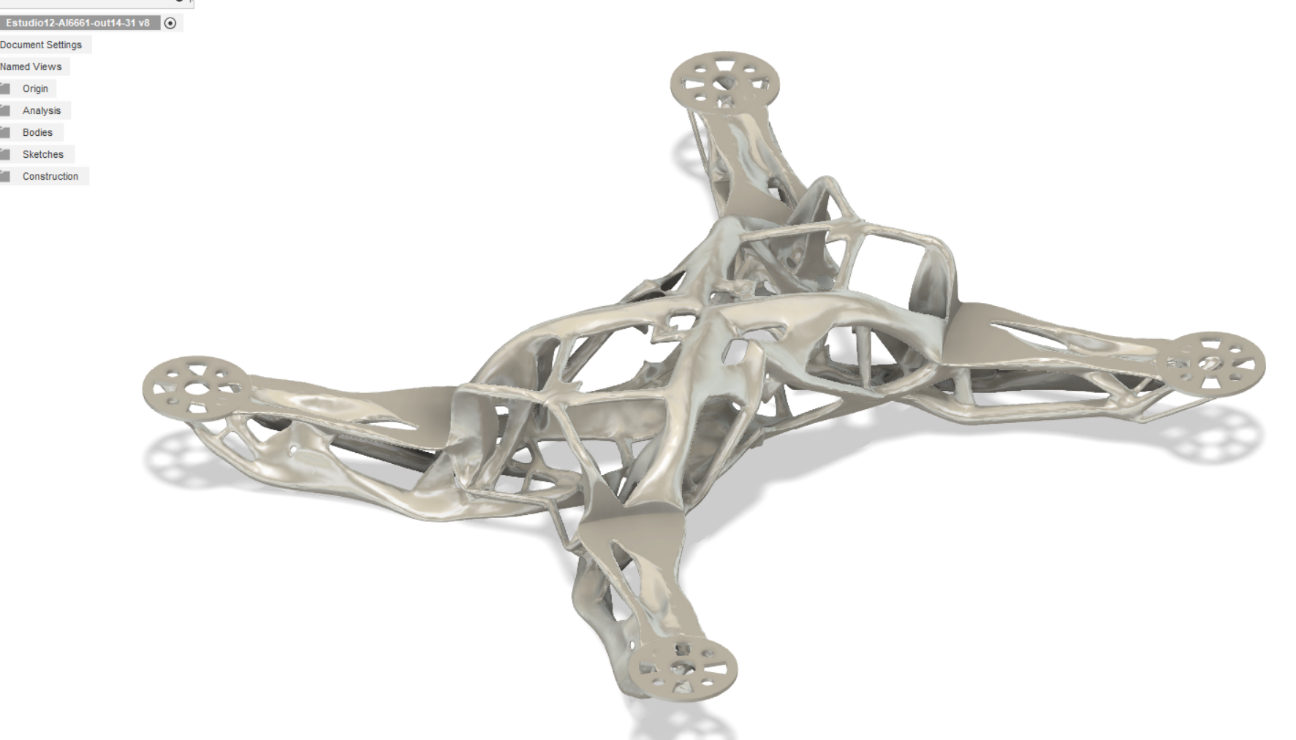
Para terminar, se muestra un chasis construido a partir de la restricción antes mencionada que no hemos incluido en el proyecto porque no arroja soluciones constructivas válidas para el problema que nos atañe. Aluminio 6061, 146 g
Bibliografía
ZYGUŁA, K., NOSEK, B., PASIOWIEC, H. y SZYSIAK, N., 2018. Mechanical properties and microstructure of AlSi10Mg alloy obtained by casting and SLM technique. , vol. 104, pp. 462-472.